Введение
Соответственно рассмотренному выше содержанию производственного процесса как совокупности основных, вспомогательных и обслуживающих процессов производственного назначения на любом машиностроительном (радиоэлектронного приборостроения) заводе необходимо различать основные, вспомогательные и побочные цехи и обслуживающие хозяйства. Их состав, а также формы производственных связей между ними принято называть производственной структурой предприятия.
Цех - организационно-обособленное подразделение предприятия, состоящее из ряда производственных и вспомогательных участков и обслуживающих звеньев, выполняющее определенные ограниченные производственные функции, обусловленные характером разделения и кооперации труда внутри предприятия. На большинстве промышленных предприятий цех является их основной структурной единицей. Часть мелких и средних предприятий может быть построена по бес цеховой структуре. В этом случае предприятие расчленяется непосредственно на производственные участки. Некоторые наиболее крупные предприятия строятся в организационно-административном отношении по корпусной системе на основе объединения под единым руководством ряда цехов и хозяйств.
К цехам основного производства относятся цехи, изготовляющие основную продукцию предприятия. К ним относятся:
Механический цех основного производства
Термический цех основного производства
Механо-сборочный цех основного производства
Покрасочный цех основного производства
Предметом исследования являются цехи основного производства, а объектом – основное производство.
Целью исследования является проанализировать цехи основного производства.
В данном исследовании используются следующие методы: изучение и анализ научной литературы, сравнение различных точек зрения, а также ознакомление со статистическими данными и их анализ.
В ходе написания реферативной работы автор изучил фундаментальные научные исследования отечественных и зарубежных ученых по обозначенной теме.
Механический цех основного производства
В механических цехах обрабатывается широкая номенклатура разнообразных деталей, насчитывающая сотни и тысячи наименований. Широкая номенклатура и разнообразие выпускаемой продукции, а также многооперационность технологических процессов выдвигают на первый план необходимость целесообразной специализации цехов и участков на базе унификации и стандартизации изделий, сборочных единиц, деталей и конструктивных элементов, типизации технологических процессов и рационального кооперирования предприятий.
Вид производства и соответствующие ему формы организации работы определяют характер технологического процесса и его построение. Поэтому, прежде чем приступить к проектированию технологического процесса механической обработки деталей, необходимо исходя из заданной производственной программы (с учетом запасных частей) и характера подлежащих обработке деталей установить вид производства — единичное, серийное, массовое и соответствующую ему организационную форму выполнения технологического процесса.
Существуют следующие основные формы организации работы: по видам оборудования, предметная, поточно-серийная, прямоточная, непрерывным потоком. По уровню и характеру специализации можно выделить следующие основные группы механических цехов специализированные: подетально, на изготовлении комплекта оригинальных деталей, на производстве однотипных деталей, универсального профиля
Совершенствование технологии механической обработки идет по пути снижения удельного веса черновых операций, все более широкого использования процессов электрообработки, ультразвуковой обработки, электрофизических и электрохимических методов обработки, лазерной обработки и т. д. На смену металлам приходят композиционные материалы (композиты), пластические массы и т. п.
В механических цехах обрабатывается широкая номенклатура разнообразных деталей, которые различаются используемыми марками и типосорторазмерами материалов, методом получения заготовок, конфигурацией, габаритными размерами, весом, а также требованиями, предъявляемыми к точности обработки и чистоте поверхности. Одновременно процессы механической обработки отличаются мно- гооперационностью технологических маршрутов, включающих значительное количество операций. При этом широкая номенклатура и разнообразие выпускаемой продукции, а также многооперационность технологических маршрутов требуют рациональной специализации цехов и участков на основе унификации, стандартизации и нормализации деталей и узлов, типизации технологических процессов.
В зависимости от веса заготовок, конструктивных и технологических особенностей деталей, а также типа и масштаба производства механические цехи классифицируются на четыре класса (рис. 1). По весу заготовки, который принимается в качестве характерной особенности каждого класса, изделия классифицируются на легкие, средние, тяжелые и особо тяжелые:
- изделия легкие — специальные приборы;
- специальный режущий и измерительный инструмент, штампы, приспособления и принадлежности для станков; точные металлорежущие станки для часового производства и приспособления для них; нормальный измерительный и режущий инструмент; подшипники качения; компьютеры; швейные машины; электроаппаратура и радиоаппаратура;
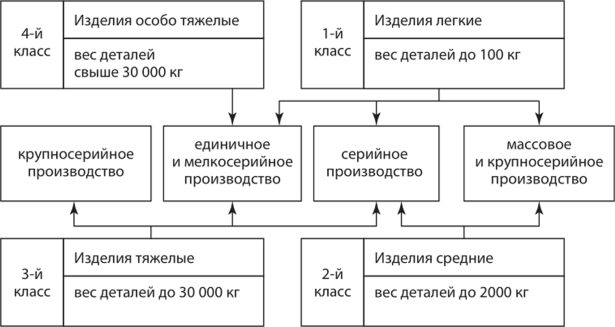
Рис. 1. Классификация механических цехов
- изделия средние — металлорежущие, деревообрабатывающие станки, текстильные и обувные машины; двигатели; компрессоры и насосы малой и средней мощности; железнодорожные локомотивы малой и средней мощности; полиграфические машины малых и средних размеров; автомобили; тракторы; двигатели для автомобилей и тракторов; мотоциклы; велосипеды; сельскохозяйственные машины; электродвигатели малой и средней мощности;
- изделия тяжелые — крупногабаритные металлорежущие и деревообрабатывающие станки; кузнечные молоты и прессы; двигатели, насосы и компрессоры большой мощности; водяные и паровые турбины; паровые машины; горнодобывающее и металлургическое оборудование; крупногабаритные полиграфические машины; электродвигатели большой мощности; подъемнотранспортное оборудование тяжелых типов; дорожные машины;
- изделия особо тяжелые — прокатное и доменное оборудование; особо тяжелые металлорежущие станки; гидравлические прессы большой мощности; мощные двигатели и турбогенераторы; водяные турбины; вагоноопрокидыватели.
Механические цехи единичного и мелкосерийного производства отличаются широкой и разнообразной номенклатурой деталей, изготовляемых в незначительных количествах. Производство в таких цехах обладает, как правило, достаточной гибкостью, а технологические процессы разрабатываются без особой детализации — в виде маршрутных карт. При этом предусматриваются максимальная концентрация операций, выполняемых на одном рабочем месте, использование универсального оборудования и универсальной технологической оснастки, а также применение транспорта универсального назначения.
В механических цехах серийного производства изготовляется ограниченная и периодически повторяющаяся номенклатура деталей. Для механических цехов этого типа производства характерны более глубокая дифференциация технологического процесса, использование параллельно-последовательного вида движения партии деталей, специализация рабочих мест. При этом цехи оснащаются как универсальным, так и специальным станочным парком. Доля специального оборудования увеличивается по мере перехода к крупносерийному производству — в этих целях преобладают предметнозамкнутые участки и организуются поточные линии, а наряду с универсальной оснасткой широко используются специальные транспортные средства и транспортные системы. В механических цехах массового производства изготовляется узкая номенклатура деталей в значительных количествах — этот тип производства отличается высоким уровнем специализации рабочих мест.
Наиболее прогрессивной организацией механических цехов является их подетальная специализация, которая позволяет наиболее эффективно использовать новейшее оборудование и современные, прогрессивные технологии. В этой связи по характеру специализации выделяют основные группы механических цехов.
Термический цех основного производства
Обеспечение качества и высокой надежности средств труда – конструкций машин и оборудования – достигается применением термоупрочненного металла с повышенным пределом прочности и низким порогом хладноломкости. Для создания термоупрочненного металла применяют термическую обработку заготовок и деталей.
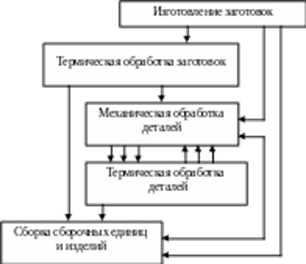
Рис. 2. Варианты последовательности термической обработки детали
Возможные варианты последовательности термической обработки деталей на машиностроительном заводе показаны на рис. 2.
Процессы термической обработки заготовок и деталей могут выполняться в отдельном термическом цехе, на самостоятельном участке (отделении) основного или вспомогательного цеха или в общем производственном потоке по изготовлению детали.
Термическая обработка, выполняемая в отдельном цехе, позволяет применять более совершенное оборудование и добиться лучшей его загрузки, сократить затраты и снизить себестоимость обработки.
При небольшом объеме работ по термической обработке для сокращения управленческого аппарата целесообразно термический цех присоединить к другому цеху (например, инструментальному или кузнечному) на правах участка. Если по отдельным операциям термической обработки можно полностью загрузить соответствующие агрегаты, то термическую обработку необходимо включать непосредственно в общий производственный поток. Это позволяет сократить длительность производственного цикла и транспортные расходы.
Термические цехи (участки) предназначаются для термической обработки заготовок (поковок, отливок), полностью или частично обработанных деталей.
Термические цехи (участки), предназначенные для обработки заготовок, называются первичными или черновыми. В них выполняются в основном операции отжига, нормализации и отпуска. Цехи, в которых производится обработка деталей, называются вторичными или чистовыми. В этих цехах следует принимать меры для предохранения поверхностей, которые не должны подвергаться термической обработке от окалины, обезуглероживания, науглероживания и других вредных явлений, возникающих в процессе термической обработки. Первые цехи должны находиться ближе к заготовительным цехам, вторые – к механическим.
Технический контроль в термических цехах должен осуществляться наиболее тщательно в отношении технологического процесса. Наиболее точно контроль хода технологического процесса может быть поставлен при оборудовании печей контрольно-измерительной аппаратурой (для контроля температуры рабочего пространства печи, температуры и времени нагрева деталей, соотношения «топливо-воздух», давления газов в печи, расхода топлива и воздуха и т. п.).
Все самозаписывающие и показывающие приборы целесообразно устанавливать на одном щите для одной или нескольких печей, что облегчает контроль за их работой. Наибольший эффект дают централизованное управление печами из единого пункта одним исполнителем (мастером, диспетчером) и полная автоматизация работы печей по заданной программе.
+Применение для контроля работы печей контрольно-измерительной аппаратуры упрощает их обслуживание и позволяет закрепить за одним рабочим (оператором) несколько печей, т. е. организовать многоагрегатное обслуживание. Централизованное управление печами дает возможность наиболее эффективно осуществить диспетчирование в термическом цехе.
Производственная структура термического цеха определяется следующими важнейшими факторами: особенностями конструкции выпускаемых изделий; объемом выпуска продукции и трудоемкостью ее изготовления; уровнем специализации и производственным профилем предприятия; способами изготовления продукции, т. е. составом и сложностью применяемых технологических процессов. Производственный профиль предприятия непосредственно влияет на специализацию цехов: чем однороднее продукция, изготовляемая предприятием, тем шире возможности более узкой специализации цехов и, следовательно, применения кооперирования не только внутри предприятия, но и вне его.
Термический цех является самостоятельной производственной единицей предприятия, подчиняющейся непосредственно дирекции завода. Он получает от заводоуправления плановые задания и выделяется в заводской отчетности. Производственная структура цеха характеризуется составом его производственных отделений и участков, вспомогательных и обслуживающих хозяйств и служб, а также формами их связей.
Термический цех обычно состоит из нескольких отделений. Каждое отделение, в свою очередь, может разделяться на производственные участки. На некоторых заводах производственная структура предусматривает разделение термического цеха на производственные участки. Каждый термический участок включает одно или несколько рабочих мест.
Отделения и участки термического цеха могут отличаться друг от друга номенклатурой изделий, специализацией, планировкой и др.
В основу организации каждого отделения или участка могут быть заложены специализация, однотипность конструкций технологического оборудования, форма компоновки поточных линий, система блокирования оборудования.
В рамках термического цеха отделения и участки подетальной специализации могут различаться назначением и видами обрабатываемых изделий; массой и формой изделий; материалами. Оборудование, планировку, способы механизации отделений и участков приспосабливают для оптимального выполнения термических операций. Термические отделения и участки технологической специализации различаются видами обработки, технологическими процессами, видами операций.
Организация отделений и участков термического цеха по типам конструкций термического оборудования характеризуется тем, что каждая оборудованная группа, различающаяся энергоносителями, профилем рабочего пространства, располагается обособленно.
В основу группы включают главным образом нагревательное оборудование, прежде всего печи. Остальные виды оборудования независимо от их конструктивных особенностей устанавливают около этого нагревательного оборудования в порядке последовательности выполнения операций.
Концентрация однотипного оборудования на каждом участке позволяет более рационально обеспечивать его энергоносителями, эффективно использовать общецеховые энергетические устройства и подъемно-транспотрные средства, упростить обслуживание. Нередко такая концентрация обусловливается необходимостью строительства специальных сооружений для установки шахтных печей и т.д.
При блочной системе на участке (блоке) устанавливают технологические, энергетические и транспортные устройства в таком количественном соотношении, располагают их в пространстве и так сочетают в работе, чтобы их можно было использовать наиболее эффективно.
В зависимости от значимости отдельных средств оснащения с помощью блочной системы в одних случаях достигают наиболее эффективного использования технологического оборудования, не догружая энергетические и транспортные устройства, в других — полностью используют дорогостоящие энергетические устройства, допуская частичную недогруженность технологического оборудования.
Блокирование технологических устройств целесообразно использовать в тех подразделениях, где имеется большое число единиц однотипного термического оборудования, отдельные технологические устройства которых, однако, используются не полностью. В частности, блочная система получила распространение в подразделениях с большим числом разъемных печей.
Термические подразделения различаются степенью централизации, профилем выпускаемой продукции, типом производства, стадиями и способами изготовления продукции, ее назначением.
При организации каждого термического подразделения преследуют две цели:
- достичь в нем возможно большего объема однотипного производства;
- обеспечить при этом тесные связи со смежными производствами.
В зависимости от объема производства и характера связей термообработки со смежными производствами термические производства бывают централизованными и децентрализованными.
Централизованные подразделения организуют в виде самостоятельных термических цехов, обрабатывающих продукцию ряда смежных производств. На заводах мелкосерийного производства такие цехи формируют из-за малых объемов однотипной обрабатываемой продукции и нецелесообразности организации специализированных подразделений.
Однако на заводах с большими централизованными цехами усложняются связи со смежными цехами, снижается уровень непрерывности общезаводского цикла, увеличиваются временные разрывы между процессами различных производств, нередко наблюдается многократное поступление одних и тех же деталей в термический цех для различной обработки.
К децентрализованным подразделениям относят термические отделения в цехах других производств, в каждом из которых обрабатывают заготовки и детали только данного цеха. Такие подразделения обычно располагают в корпусе цеха. Децентрализованными являются и те термические участки, обрабатывающие продукцию отделения цеха, например, термический участок механического цеха закалки пальцев поршня.
Иногда децентрализованные термические участки формируют потому, что термический цех расположен вдали от смежного производства и расходы на перевозку изделий в термический цех превышают затраты на организацию небольшого децентрализованного термического участка.
Однако при чрезмерной децентрализации общезаводская термообработка расчленяется на слишком большое число маломощных термических отделений и участков с небольшим объемом производства на каждом и одинаковыми технологическими процессами. В результате на заводе создается большой парк однотипного оборудования с незначительной мощностью. Для его функционирования приходится устанавливать большое число теплоэнергетических устройств, контрольно-измерительной аппаратуры. Все это увеличивает объем капиталовложений и потребность в площадях, повышает удельные расходы материалов, взывает рассредоточение кадров на большое число разобщенных участков.
На передовых заводах рационально сочетают централизацию и децентрализацию. Примером является организация термического цеха по комбинированной схеме. Такой термический цех состоит из нескольких территориально отдаленных друг от друга термических отделений, каждое их которых обслуживает один или несколько близко расположенных смежных производств.
Благодаря своим финансовым, материальным и энергетическим ресурсам, возможностям мобилизации ресурсов всех термических отделений на выполнение срочных производственных заданий, подобный термический цех обладает достоинствами централизованного производства. В то же время вследствие территориальной близости каждого отделения к смежным цехам, простоты связей, сокращения объемов производства такой термический цех обладает преимуществами децентрализованного производства.
Специализация термических подразделений может быть иной, чем специализация обслуживаемых ими цехов. Специфика некоторых процессов термообработки уже сама по себе обусловливает определенную специализацию. Так, при осуществлении процессов, связанных с использованием теплоты кованых изделий для непосредственной термообработки, в термических подразделениях проводят подетальную специализацию. Наряду с этим некоторые операции термообработки приходится обосабливать, организуя подразделения технологической специализации. При этом оборудование, механизмы, планировку участков приспосабливают к наиболее эффективному выполнению определенных технологических процессов и операций. Общезаводской процесс изготовления и обработки разделяют на ряд технологических этапов с обработкой на каждом этапе различной номенклатуры заготовок и деталей. Наряду с кузнечными, механическими и другими цехами при этом виде специализации организуют централизованные термические цехи. В каждом таком цехе выполняют разнообразные технологические процессы и обрабатывают большую номенклатуру заготовок и деталей.
Термические подразделения подетальной специализации организуют для обработки изделий либо одного наименования, либо ряда однотипных изделий, обрабатываемых совместно. Для их организации требуется иметь стабильную номенклатуру изделий и большой объем их производства.
В данных подразделениях создаются благоприятные предпосылки для совмещения разнородных процессов, в том числе процессов, основанных на использовании нагрева для термообработки. На этой основе нередко термические участки встраиваются в сквозные поточные линии.
Однако для таких подразделений характерны недостатки чрезмерной децентрализации.
Подразделения смешанной специализации организуют на основе выборочной концентрации как однородных (технологическая специализация), так и разнородных (подетальная специализация) процессов. Наряду с термической обработкой в таких подразделениях выполняют штамповку, прокатку и др. Такое совмещение обеспечивает рациональное сочетание достоинств технологической специализации с преимуществами подетальной специализации.
Подразделения с массовым типом производства характеризуются большим объемом обработки однотипных изделий и стабильностью технологических процессов в течение продолжительного времени. Это позволяет узко специализировать рабочие места, поддерживать тесные связи со смежными производствами, формировать высокопроизводительные технологические комплексы.
Подразделения единичного типа характеризуются широкой и нестабильной номенклатурой, малым объемом обработки, прерывистым характером производства, краткими связями со смежными цехами. Небольшие объемы производства, нерегулярность поступления изделий на термообработку из смежных цехов и неритмичное повторение процессов требуют организации высокоманевренных рабочих мест, применения универсальных средств технологического оснащения.
Подразделения серийного типа занимают промежуточное положение и характеризуются обработкой ограниченной номенклатуры изделий, повторяемой через определенные отрезки времени.
Процесс изготовления многих точных изделий разделяют на технологические этапы. Вначале на заводе из полуфабриката изготовляют заготовки и детали. Заготовки и полуфабрикаты обычно изготовляют горячей прокаткой, ковкой. отливкой – операциями, характеризующимися высокой производительностью, но низкой точностью; для изготовления деталей применяют более точные, но трудоемкие способы. Такое сочетание позволяет получить готовые изделия хорошего качества, обеспечивая при этом высокие технико-экономические показатели изготовления.
Однако различные требования к точности свойств заготовок, находящихся на начальной стадии изготовления, и к изделиям на завершающей стадии изготовления определяют и различные способы и условия их термической обработки. В соответствии с этим термические подразделения разделяют на заготовительные – для обработки заготовок, и обработочные – для обработки деталей готовых изделий.
Основные термические подразделения предназначены для обработки продукции, идущей на сбыт. Довольно стабильная номенклатура и большой объем термообработки позволяют организовывать основные термические подразделения с тесными и разветвленными связями со смежными производствами, с рациональной планировкой производственных участков и с узкой специализацией рабочих мест, предусматривать в них наиболее прогрессивные технологические процессы с использованием высокопроизводительного оборудования.
Во вспомогательных подразделениях обрабатывают такие изделия, которые необходимы для бесперебойного функционирования основного производства. Рабочие места в них оснащаются универсальным оборудованием с невысокой единичной мощностью.
По стадиям изготовления обрабатываемой продукции вспомогательные термические подразделения обычно не делят. В одном и том же подразделении обрабатывают и заготовки и готовые изделия.
Характер организации вспомогательных термических подразделений на каждом предприятии определяется объемами продукции. На заводах массового производства во вспомогательных цехах организуют свои термические отделения.
На заводах со среднесерийным типом производства часто организуют одно вспомогательное термическое подразделение, в котором обрабатывают и инструменты, и штампы, и другие приспособления. Такое подразделение обычно размещают при каком-либо вспомогательном цехе.
На заводах с малым объемом производства нестандартные инструменты и другие изделия вспомогательного назначения нередко обрабатывают в основном термическом цехе, предусматривая для этого специальные участки.
Механо-сборочный цех основного производства
В любом механосборочном цеху мастер выполняет роль главного специалиста, который следит за производством. На сегодняшний день этот участок может работать по трем принципам производства деталей. Это может быть массовое, серийное или же единичное производство.
Если механосборочный цех осуществляет свою деятельность как участок с серийным производством, то это означает, что здесь будут изготавливаться партии деталей и серии изделий, которые будут регулярно повторятся через определенный промежуток времени. Особенностью серийного производства в данном цеху является его многономенклатурность. Характерный признак данного параметра - это повторное выполнение одной и той же операции на рабочем месте. Что касается продукции, которую может выпускать цех такого типа, то сюда можно отнести шпильки, крышки и втулки цилиндров, рычажные толкатели, детали, принадлежащие к шатунной группе.
Все детали, которые производит серийный механосборочный цех, можно использовать для сборки таких приспособлений, как двигатели внутреннего сгорания, станки для резки металла, компрессоры, насосы. Стоит обратить внимание на такую технологическую особенность данного участка, как номенклатурность, размер выпускаемых деталей, трудоемкость изготовления каждой детали. В зависимости от всех этих параметров, серийное производство в механосборочном цеху делится на мелкосерийное, среднесерийное, крупносерийное.
Что касается структуры или же состава, то в состав входит 21 участок. Механосборочный цех состоит еще из таких дополнительных цехов, как сборочно-испытательные и заготовительно-прессовый. В качестве основы организации рабочего процесса принята специализация на базе унификации создания специализированных цехов.
Технологический процесс в механосборочном цеху включает в себя рабочих 114 поточных линий и механизированных участков. Также здесь применяется семь полностью автоматических линий. Среди них есть линии автоматической обработки крышек цилиндров, к примеру.
Оборудование механосборочных цехов включает в себя наличие минимум 2469 единиц оборудования для резки металла. Для обработки изготовленных базовых деталей также может использоваться до 650 единиц техники зарубежного производства.
На сегодняшний день используется два принципа организации цеха такого типа.
Первый вариант - это самостоятельные механические и сборочные цеха. Второй вариант организации - это объединенные механосборочные участки. Кроме того, организация проходит по таким признакам, как узловой, технический, смешанный.
Если говорить о первом признаке, то его суть заключается в том, что за каждым участком цеха закрепляется определенное количество деталей, которые принадлежат к одному типу или используются для создания одного узла. В таком случае организации применяется предметная специализация. В зависимости от того, какая конструкция у изделия, а также от специализации обработки в цеху, предусматривается еще и узловая сборка. Здесь важно отметить, что если на одном заводе имеется более одного цеха механосборочных работ, то обязательным является введение в структуру участка общей сборки. Такой принцип организации производства возможно лишь в том случае, если объемы работы способны полностью загрузить имеющееся оборудование.
Второй вариант - это обустройство участка по технологическому признаку. Все выпускаемые детали объединяют в группы. В одни группы объединяются те изделия и узлы, которые схожи между собой по размерам, а также имеют схожий технологический процесс производства. Применять такой способ организации актуально лишь в том случае, если завод занимается мелкосерийным или единичным изготовлением деталей и узлов. Другими словами, в том случае, если не удается полностью загружать имеющееся оборудование.
Последний вариант - это смешанный тип. Здесь все достаточно просто. Это означает, что часть цехов работает по узловому признаку, а другая часть, к примеру, кузнечная и литейная, работают по технологическому. Большинство всех промышленных предприятий всех отраслей работает именно по такому принципу.
Если говорить о применении данного типа организации производства, то чаще всего оно наблюдается в единичном, мелкосерийном и среднесерийном изготовлении деталей и узлов. Отличается оно тем, что движение предметов труда в пространстве является неупорядоченным, однако можно спрогнозировать их перемещение во времени. Это же является и наибольшей сложностью в организации непоточной формы производства, если сравнивать ее с поточной. Необходимо привести в порядок хаотичное перемещение предметов труда в пространстве. Необходимо свести все потоки производства в единый технологический маршрут, где будут изготавливаться однотипные узлы и детали.
Важную роль играет схема технологических процессов. Она представляет собой документ, в котором указана последовательность прохождения одной детали по всем цехам, а внутри цехов - по всем технологическим операциям. Кроме того, необходимо на схеме указывать все данные об оборудовании, оснастке и материальных нормативах.
Любой механосборочный отдел должен иметь в своем составе такие участки, как производственные, вспомогательные. Кроме того, необходимо наличие также бытовых и служебных помещений. Электроснабжение механосборочного цеха осуществляется при помощи устройств, установленных как раз в служебных помещениях.
Что касается производственных участков, то они предназначаются для размещения основного оборудования для изготовления деталей и узлов. Все участки объединяют в себе рабочие места. Под рабочими местами в данном случае понимается первичная строительная единица завода, на которой выполняется технологическая операция. РМ, которые объединены между собой транспортным средством, к примеру, конвейером, можно объединять в один участок. Такие небольшие участки организовываются по двум признакам: предметный признак для массового или крупносерийного производства и технологический признак для мелкого, единичного и среднесерийного изготовления деталей и узлов.
В цеху также имеются вспомогательные участки. Основная цель их существования - это обеспечение работоспособности производственных участков.
Для того чтобы данный отдел предприятия мог нормально выполнять свою основную функцию - производство деталей и узлов, необходимо, чтобы в нормальном режиме работали службы, прикрепленные к этому участку.
В данном цеху имеется техническое бюро, планово-распределительное бюро, бухгалтерия, служба механика и т.д. Функции технического бюро заключаются в следующем.
Во-первых, они занимаются расчетом загрузки оборудования на на месяц, квартал и годовой план. Во-вторых, это же бюро занимается внедрением в производство технологических процессов, которые разрабатывают ОГТ и ОГМ. Одна из важных задач данного бюро - это контроль соблюдения технологической дисциплины в цеху. Занимается организацией всей необходимой документации для функционирования цеха, а также ее дальнейшим содержанием. Занимается организацией работы по имеющейся технической информации. Выполняет достаточно важную функцию, которая заключается во внедрении организационно-технических мероприятий, а также планов новой механизации.
Покрасочный цех основного производства
В соответствие с требованиями ГОСТ 12.4.021-75 года покрасочные работы выполняются в изолированных камерах или на специально оборудованных площадках, оснащенных системой принудительной вентиляции. В процессе окраски в установках и камерах поддерживается уровень разряжения, исключающий выделение вредных для здоровья персонала веществ и распространение их по помещениям смежных участков.
На основании требований ГОСТ перед разработчиками проекта покрасочного цеха встает ряд вопросов организационно-технического характера, а именно:
- Имеется ли в их распоряжении подходящая для этих целей площадка с учетом возможности ее изоляции от смежных комнат?
- Удастся ли организовать отдельную вентиляционную вытяжку, действующую независимо от уже имеющейся в строении системы очистки воздуха?
- Возможна ли установка на этих площадях полного комплекта оборудования, традиционно используемого для оснащения заводов и окрасочных производств?
- Все эти проблемы решаются совместно с рассмотрением требований ТБ в части обеспечения пожарной безопасности на данном конкретном объекте.
- Лишь после решения этих вопросов предприниматель вправе рассчитывать на утверждение окончательного проекта окрасочной камеры с привязкой к выбранному месту в помещении. При желании по окончании всех окрасочных процедур рабочая зона возвращается в исходное состояние (после чего ее можно использовать для любых других целей).
Типовая окрасочно-сушильная камера оборудуется в соответствие с требованиями действующих нормативов (ГОСТ 12.4.021-75 года, в частности). Для их выполнения предпринимателю придется либо приобрести либо арендовать следующие наименования специального оборудования:
- мощный воздушный компрессор, рассчитанный на получение давления порядка 8-12 атмосфер;
- два вентилятора в различных исполнениях, обеспечивающих приток и отток воздуха в пределах камеры;
- галогенные лампы мощностью до 1,5 кВт или тепловую пушку, используемые для сушки окрашенных изделий;
- диодные светильники или люминесцентные лампы.
Параметры защищенности этих изделий от разрушающих факторов (IP) выбираются исходя из требований техники безопасности и строительных нормативов.
Помимо этого, для организации процесса окраски потребуются расходные материалы, обеспечивающие частичное обновление оборудования. К их числу относятся следующие наименования:
- особые фильтры с тканевой очистительной структурой;
- растворители для очистки ламп и стен камеры;
- пленки армированные защитные.
С целью экономии средств вместо компрессора иногда приобретаются баллоны со сжатым кислородом. Нанесение краски таким способом очень удобно, но и достаточно опасно, так как малейшая искра может привести к взрыву. Несмотря на высокое качество нанесения красителя посредством баллонов, безопаснее и спокойнее будет воспользоваться арендованным компрессором.
По типу обустройства пространства рабочей зоны отведенные под ОСК помещения могут быть проходными или тупиковыми. По способу вентиляции они подразделяются на следующие типы:
- с вытяжными отверстиями, размещенными на стенах по всему периметру помещения;
- с вентиляционными клапанами, монтируемыми в зазорах напольного покрытия (двигатели вентилятора располагаются в этом случае в небольших нишах в полу).
При выборе подходящего оборудования необходимо учитывать, что по типу вентилирования камеры делятся на одноканальные и двухканальные системы. В первом исполнении воздушный поток поступает в рабочую зону сверху, а окрасочная пыль оседает и выводится через нижнюю зону. Во втором варианте воздух в камеру нагнетается одним из насосов, а пары красителя выкачиваются из бокса вторым агрегатом.
В одноканальных системах вентиляционные клапаны располагаются либо на потолке, либо в полу, а в двухканальных они выполняются только в настенном варианте.
В любом случае при организации собственного производства в части выбора оборудования необходимо обращать внимание на то, чтобы все его образцы соответствовали требованиям действующих санитарных норм.
Для организации современного окрасочного производства потребуется приложить максимум усилий как в организационной, так и в технической части реализации запланированного бизнес проекта. При этом возможны два различных подхода, а именно:
- Разработка проекта окрасочного без какой-либо посторонней помощи, обходясь только собственными силами (то есть предпринимателю нужно начинать все «с нуля»).
- Приобретение готового проектного решения, реализуемого при поддержке компании-разработчика.
При выборе второго варианта существенную поддержку в реализации проекта окажут работники специализированных организаций, оказывающих услуги по монтажу окрасочного оборудования. Нередко для проведения этой части работ привлекаются и специалисты компаний, занимавшихся разработкой проектной документации.
Заключение
Конкретное выражение организация производства, организация отдельной отрасли промышленности находят, прежде всего, в их структуре.
Структура производства представляет собой соотношение между различными ступенями и звеньями производства.
Основным структурным подразделением предприятия и производственной единицы является цех. Цех - это организационно-обособленное подразделение предприятии, состоящее из ряда производственных участников и обслуживающих звеньев.
Механический цех относится к основным цехам и является обособленной производственной единицей предприятия. В состав цеха входят производственные участки, ремонтная и инструментальная базы, различные службы: снабжения, технологическая, диспетчерская, планово-экономическая, финансовая, бухгалтерия.
Термические цехи (участки), предназначенные для обработки заготовок, называются первичными или черновыми. В них выполняются в основном операции отжига, нормализации и отпуска. Цехи, в которых производится обработка деталей, называются вторичными или чистовыми.
Цехи механосборочного производства входят в общую структуру машиностроительного завода, которая зависит от объема выпуска, характера технологического процесса, требований к качеству изделия, степени специализации и кооперирования производства и других факторов. Компоновочный план цеха (корпуса) должен быть увязан с расположением других цехов и служб завода, а также с транспортными коммуникациями.
Покрасочный цех необходим для осуществления работ по внутренней и внешней покраске различных объектов (автомобильного транспорта, металлических конструкций, воздушных аппаратов и другие). Кроме этого, в покрасочном цехе приготавливают краски, эмали, грунты, шпаклевки, смывки, растворители и другие лакокрасочные материалы.
Список использованных источников
- Организация и планирование производства / Под ред. Балакина М.Ф., Рязанова В.А.. - М.: Academia, 2018. - 736 c.
- Бронникова, Т.С. Организация и планирование производства инновационного проекта (кластерный подход) / Т.С. Бронникова, М.С. Абрашкин. - М.: Русайнс, 2017. - 192 c.
- Виноградов, В.М. Организация производства технического обслуживания и текущего ремонта автомобилей: Учебное пособие / В.М. Виноградов. - М.: Академия, 2018. - 112 c.
- Зайко, Г.М. Организация производства и обслуж. на предпр. общ.: Учебное пособие / Г.М. Зайко, Т.А. Джум. - М.: Магистр, 2019. - 352 c.
- Кабашов, С.Ю. Организация общего и специального делопроизводства в органах местного самоуправления: Учебное пособие / С.Ю. Кабашов. - М.: Инфра-М, 2018. - 152 c.
- Мрыхина, Е.Б. Организация производства на предприятиях общественного питания: Учебное пособие / Е.Б. Мрыхина. - М.: Форум, 2017. - 329 c.
- Радиевский, М.В. Организация производства: инновационная стратегия устойчивого развития предприятия: Учебник / М.В. Радиевский. - М.: Инфра-М, 2017. - 28 c.
- Сыров, В.Д. Организация производства: Учебное пособие / В.Д. Сыров. - М.: Риор, 2018. - 67 c.
- Цыганова, Т.Б. Технология и организация производства хлебобулочных изделий / Т.Б. Цыганова. - М.: Academia, 2018. - 204 c.
- Цыганова, Т.Б. Технология и организация производства хлебобулочных изделий: Учебник / Т.Б. Цыганова. - М.: Academia, 2018. - 208 c.