ВВЕДЕНИЕ
Современные машины – это сложные технические системы, состоящие из большого числа технических аппаратов, приводов различного типа, приспособлений, измерительных и решающих устройств. Все эти машины и устройства представляют собой оборудование, являющееся основой функционирования самых различных систем: машиностроительных заводов, транспорта, электростанций и т.д.
В машиностроительной и металлургической промышленности более половины всех станков работают в условиях массового, серийного и мелкосерийного производства, при этом удельный вес основного времени относительно не велик.
Применение систем числового программного управления в станках является наиболее эффективным средством повышения машинного времени и автоматизации мелкосерийного производства, что обеспечивает высокую технико-экономическую эффективность и позволяет организовать централизованную подготовку программ обработки даже вне предприятия, которые легко могут быть размножены.
При использовании станков с ЧПУ, наряду с повышением производительности, сроки подготовки производства сокращаются почти вдвое.
Актуальность работы заключается в разработке потребного для производства изделия – технологической оснастки, в результате применения которой, заводской комплекс сможет увеличить номенклатуру изготавливаемых и выпускаемых деталей.
Объектом выпускной квалификационной работы является мелкосерийное производство.
Предметом выпускной квалификационной работы является процесс создания технологической оснастки для мелкИзм.Лист№ документаПодписьДатаЛист3ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист3ПКГ4.15.02.07.ДР.ПЗосерийного производства на станке ЧПУ.
Цель выпускной квалификационной работы – разработка технологии изготовления технологической оснастки на мелкосерийном производстве при помощи станка ЧПУ, это достигается путем решения следующих задач:
- Исследовать типы мелкосерийного производства и выявить их особенности;
- исследовать особенности станков с числовым программным управлением в мелкосерийном производстве;
- произвести расчет эффективности использования оснастки;
- исследовать особенности требований к безопасности при создании технологической оснастки для мелкосерийного производства на станке ЧПУ.
1. ТЕОРЕТИЧЕСКАЯ ЧАСТЬ
1.1. МЕЛКОСЕРИЙНОЕ ПРОИЗВОДСТВО: ТИПЫ, ПОДТИПЫ И ИХ ОСОБЕННОСТИ
В машиностроении различают три типа производства: массовое, серийное, единичное. В свою очередь серийное производство раздеИзм.Лист№ документаПодписьДатаЛист5ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист5ПКГ4.15.02.07.ДР.ПЗляется еще на три подтипа: мелкосерийное, среднесерийное, крупносерийное. Типы и подтипы производства отражены в рис.1.
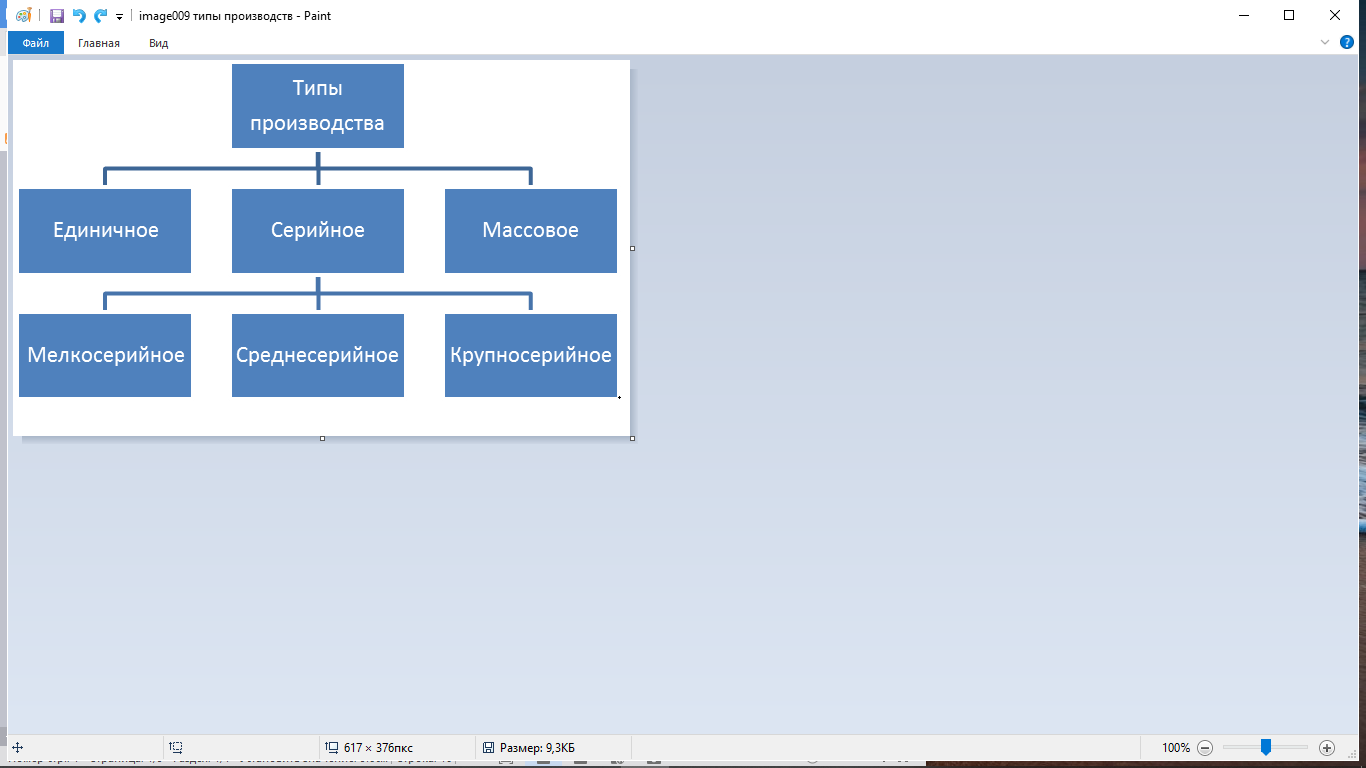
Рис.1 Типы и подтипы производства
Тип производства определяется по формуле коэффициента закрепленных операций.
Отношение числа всех различных технологических операций (О), выполненных или подлежащих выполнению в течение всего месяца, к числу рабочих мест на предприятии (Р) называют коэффициентом закрепления операций:
Кз.о.=О/Р
Коэффициент закрепления операций является одной из основных характеристик типа производства.
Для мелкосерийного производства коэффициент закрепления операций является от 21 до 40, для среднесерийного от 11 до 20, для крупносерийного от 1 до 10, а для массового равен 1.
ЕДИНИЧНОЕ ПРОИЗВОДСТВО
Единичное производство характеризуется малым объемом выпуска одинаковых изделий, повторное изготовление и ремонт кИзм.Лист№ документаПодписьДатаЛист6ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист6ПКГ4.15.02.07.ДР.ПЗоторых, как правило, не предусмотрено. Изделия выпускаются широкой номенклатуры в относительно малых количествах и часто индивидуально. Изготовление изделий либо совсем не повторяется, либо повторяется через неопределенные промежутки времени.
Продукция единичного производства — машины, не имеющие широкого применения и изготовляемые по индивидуальным заказам, предусматривающим выполнение специальных требований (опытные образцы машин в различных отраслях машиностроения, крупные гидротурбины, уникальные металлорежущие станки, прокатные станы и т.д.). Технологическое оборудование располагают по типам. На рабочих местах выполняют разнообразные операции без их периодического повторения, для их выполнения оборудование специально не настраивают.
Отличительные особенности единичного производства обусловливают относительно низкую производительность труда и высокую себестоимость выпускаемых изделий.
МАССОВОЕ ПРОИЗВОДСТВО
Массовое производство характеризуется большим объемом выпуска изделий, непрерывно изготовляемых или ремонтируемых продолжительное время, в течение которого на большинстве рабочих мест выполняется одна рабочая операция. Продукция массового производства - изделия узкой номенклатуры и стандартного типа, выпускаемые для широкого сбыта потребителю (автомобили, тракторы, электродвигатели и т.д.).
а) расположение оборудования в технологической последовательности (по ходу ТП);
б) выполнение каждой технологической операции осуществляется на предварительно налаженном оборудовании, которое не переналаживают для выполнения других операций;
в) применение специального оборудования и иных специальных СТО.
Массовое производство возможно и экономически выгодно при выпуске большого количества деталей, конструкция которых не меняется в течение длительного срока (три-четыре года и более).
Основные преимущества: непрерывность, узкая специализация, четкое разграничение и отработанность этапов производства.
Основные недостатки: отсутствие мобильности по отношению к потребительскому спросу, а также монотонность труда, которая приводит к большой текучести кадров.
СЕРИЙНОЕ ПРОИЗВОДСТВО
Серийное производство характеризуется изготовлением или ремонтом изделий периодически повторяющимися партиями. В зависимости от количества изделий в партии или серии и значения коэффициента закрепления операций различают крупносерийное, среднесерийное и мелкосерийное производства.
Продукцией серийного производства являются машины установившегося типа (металлорежущие станки, насосы, компрессоры, авиационные двигатели и т.п.), выпускаемые в значительных количествах.
В промышленности предпочтение чаще всего отдается именно серийному производству. Этот тип выпуска продукции применяется как крупными корпорациями, так и небольшими компаниями, и мастерскими. По сравнению со штучным производством серийное обеспечивает более высокие технико-экономические показатели. В то же время оно являетсяИзм.Лист№ документаПодписьДатаЛист8ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист8ПКГ4.15.02.07.ДР.ПЗ более гибким и лучше учитывает запросы индивидуального потребителя, чем массовое.
Крупносерийное производство характеризуется закреплением за рабочим местом небольшого числа операций, а партии обрабатываемых изделий велики и устойчиво повторяются, через заранее определенные промежутки времени.
В крупносерийном производстве номенклатура выпускаемой продукции устойчива, но ограничена. Рабочие места имеют более узкую специализацию. Оборудование преимущественно специальное.
Заводы имеют простую производственную структуру, обрабатывающие и сборочные цеха специализированы по предметному принципу, а заготовительные специализированы по технологическому принципу.
Крупносерийное производство принимает черты массового типа производства.
Среднесерийное производство характеризуется изготовлением деталей партиями и сериями, регулярно повторяющимися через определённый промежуток времени. В таком производстве используют высокопроизводительное оборудование, где наряду с универсальным используют специализированное и даже специальное оборудование. При этом широко используют универсально- наладочные и универсально-сборные приспособления, универсальный и специальный режущий инструмент. Оборудование располагают как по ходу технологического процесса, так и по типам станков.
В мелкосерийном производстве оборудование располагается по типам (участок токарных станков, участок фрезерных станков и т.д.). Оборудование специально не настраивают для выполнения каждой технологической операции. Размер производственной партии обычно составляет несколько единиц.
Мелкосерийное производство тяготеет к единичному:
а) изделия выпускаются малыми сериями широкой номенклатуры, их повторяемость в программе предприятия либо отсутствует, либо нерегулярна;
в) за рабочими местами закреплена широкая номенклатура операций;
д) оборудование, виды движений, формы специализации и производственная структура практически такие же, что и при единичном производстве.
МЕЛКОСЕРИЙНОЕ ПРОИЗВОДСТВО И ЕГО ОСНОВНЫЕ ХАРАКТЕРИСТИКИ
Конкретизируем область знаний на рассматриваемой в дипломной работе.
Покажем преимущества мелкосерийного производства:
а) мелкосерийное производство заключается в выпуске продукции небольшими партиями, оно не требует большого числа работников и огромного производственного помещения;
б) всегда можно внести какие-то изменения: поменять форму, цвет, добавить какие-то функции и т.д.;
в) более быстрой окупаемости, согласно расчетам, как правило, затраты на внедрение и обслуживание подобных производств полностью окупаются за полтора-два года.
В условиях мелкосерийного и единичного производства высокопроизводительные станки малоэффективны, поскольку требуют больших затрат времени и средств на наладку. Создание станков с ЧПУ открыло период автоматизации металлообработки в мелкосерийном производстве.
Необходимость автоматизации металлообработки с технологической и организационной точки зрения на основе применения оборудования с программным управлением можно обосновать следующими факторами:
а) высокой производительностью при обработке деталей сложной формы в результате автоматизации цикла обработки;
б) возможностью быстрой переналадки станков в условиях частой смены обрабатываемых деталей;
в) возможностью обработки деталей без изготовления дорогостоящей оснастки с обеспечением высокой точности формы и размеров повышением качества обрабатываемых деталей и сокращением брака примерно до 1% применением при обработке деталей оптимальных режимов резания;
г) сокращением сроков подготовки и освоения выпуска новых изделий в 5-10 раз;
д) повышением стабильности и точности обработки в 2-3 раза при одновременном сокращении числа и стоимости слесарно-доводочных и сборочных операций;
е) возможностью организации многостаночноИзм.Лист№ документаПодписьДатаЛист11ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист11ПКГ4.15.02.07.ДР.ПЗго обслуживания высвобождением высококвалифицированных рабочих-станочников;
ж) возможностью повышения коэффициента технического использования и лучшего использования по времени;
з) возможностью автоматизации металлообработки в единичном и мелкосерийном производстве;
и) возможностью создания автоматизированных участков группового управления с помощью ЭВМ и интегральных автоматических систем управления технологическими процессами.
Станки с числовым программным управлением (ЧПУ) в целях металлообработки наиболее пригодны для условий мелкосерийных производств, когда при помощи этого высокотехнологичного оборудовании изготавливаются изделия с небольшими размерами партий (десяток – два) и когда состав данных изделий постоянно изменяется, но и повторяется с периодичностью. В подобных случаях уже написанные под выполнение конкретных операций над конкретными деталями программы для станков с ЧПУ, отлаженные и отработанные, в дальнейшем требуют человеческого участия только в двух условиях: когда необходимо установить заготовку/снять готовое изделие и заменить инструменты. Хотя и такие рабочие моменты можно полностью автоматизировать, применив, роботы-манипуляторы в техпроцессе установки болванок или снятия изделий и устройства автоматической замены инструментов. И все эти манипуляции можно производить без человеческих вмешательств, причем для различного количества партий изделий.
Когда автоматические системы запущены в работу, оператор способен к обслуживанию другой аналогичной системы, или к осуществлению подготовки обработки для следующей партии деталей, или к подборке и приведению в надлежащее состояние и порядок режущего инструмента.
Когда завершается процесс обработки нужной партии изделий станок с ЧПУ необходимо перенастроить на другую партию деталей. Для этого устанавливается другая, уже разработанная ранее и отлаженная программа, все необходимые для работы станка с ЧПУ инструменты, а при необходимости и приспособления для закрепления деталей. Время, которое затрачивается на все манипуляции по сравнению со временем, требующимся на обработку партии изделий очень мало.
И по прошествии определенного времени, когда наступает очередность для изготовления еще одной подобной серии изделий, специальная программа, уже заранее отработанная, вводится в систему ЧПУ станка, набор инструмента известен и станок с ЧПУ можно сразу же, запускать в работу. Поэтому четкое применение станков с ЧПУ на мелкосерийных проиИзм.Лист№ документаПодписьДатаЛист12ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист12ПКГ4.15.02.07.ДР.ПЗзводствах приводит к существенному сокращению трудозатрат на изготовление изделий и деталей, так же возможно снижение квалификации для рабочего, обслуживающего станок с ЧПУ. А организованное совместное обслуживание одним работником не менее станков с ЧПУ приводит к экономическому эффекту, так же исключаются случайные случаи вывода брака по вине рабочих, обслуживающих станки с ЧПУ и значительно повышается качество выполнения металлообработки.
1.3 СТАНКИ С ЧИСЛОВЫМ ПРОГРАММНЫМ УПРАВЛЕНИЕМ В МЕЛКОСЕРИЙНОМ ПРОИЗВОДСТВЕ НА СТАНКЕ ЧПУ
Ведущую роль в современном машиностроении играют станки с числовым программным управлением. Станки с программным управлением сейчас используются практически во всех направлениях машиностроения, выполняя разнообразные технологические операции – от токарных до шлифовальных и т.п., в том числе и в мелкосерийном производстве.
Постепенно увеличивается распространение полиоперационных станков, использующих автоматическую замену рабочего инструмента, и, по сути, реализующие все технологические операции на одном произИзм.Лист№ документаПодписьДатаЛист13ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист13ПКГ4.15.02.07.ДР.ПЗводственном месте. Создаются целые производственные участки таких станков, централизованно управляющихся вычислительной техникой.
Станок с ЧПУ реализует заложенную в него программу работы, совершая требуемые операции и осуществляя переналадку автоматически. Опции, которые позволяют вводить и изменять нужные параметры работы станка, размеры, точность и переключение на нужные режимы работы – все это открывает колоссальные возможности при обрабатывании металлических заготовок.
Под управлением станком принято понимать совокупность воздействий на его механизмы, обеспечивающие выполнение технологического цикла обработки, а под системой управления - устройство или совокупность, реализующих эти воздействия. Числовое программное управление (ЧПУ) – это управление, при котором программу задают в виде записанного на каком-либо носителе массива информации. Управляющая информация для систем ЧПУ является дискретной, и ее обработка в процессе управления осуществляется цифровыми методами.
Управление технологическими циклами практически повсеместно осуществляется с помощью программируемых логических контроллеров, реализуемых на основе принципов цифровых электронных вычислительных устройств. Системы ЧПУ практически вытесняют другие типы систем управления.
По технологическому назначению и функциональным возможностям системы ЧПУ подразделяют на четыре группы:
а) позиционные, в которых задают только координаты конечных точек положения исполнительных органов после выполнения ими определенных элементов рабочего цикла;
б) контурные, или непрерывные, управляющие движением исполнительного органа по заданной криволинейной траектории; Изм.Лист№ документаПодписьДатаЛист14ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист14ПКГ4.15.02.07.ДР.ПЗ
в) универсальные (комбинированные), в которых осуществляется программирование как перемещений при позиционировании, так и движения исполнительных органов по траектории, а также смены инструментов и загрузки-выгрузки заготовок;
г) многоконтурные системы, обеспечивающие одновременное или последовательное управление функционированием ряда узлов и механизмов станка.
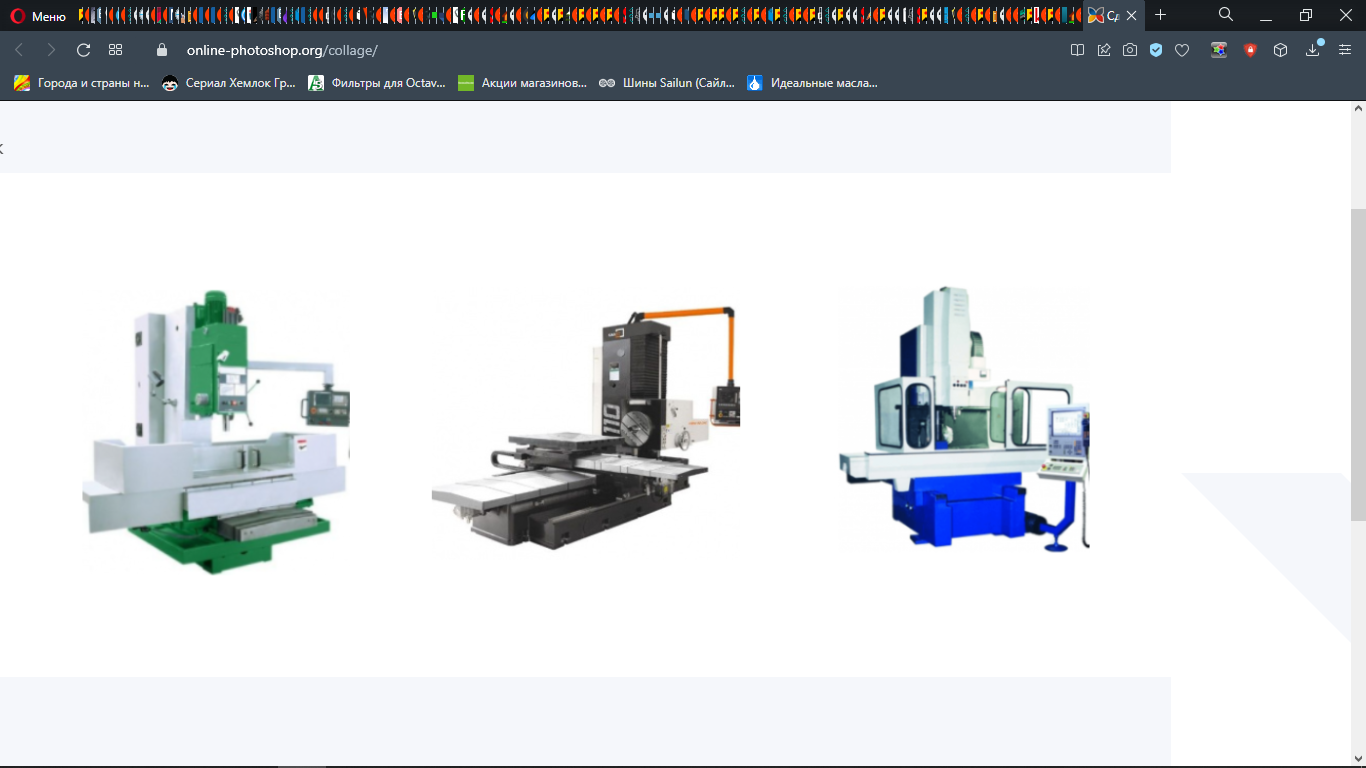
Рисунок 2 - Сверлильный, расточный и координатно-расточный станок ЧПУ
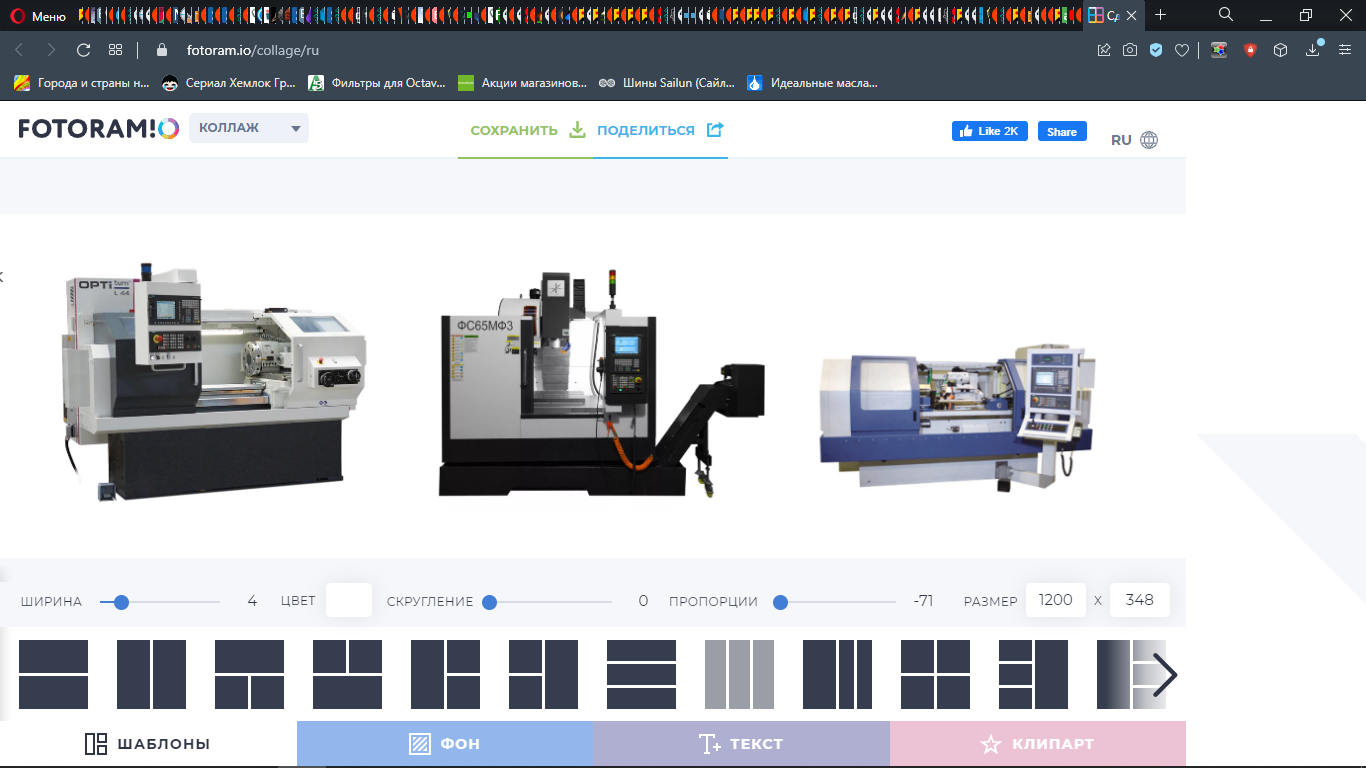
Рисунок 3 - Токарный, фрезерный и круглошлифовальный станок ЧПУ
К третьей группе относятся системы ЧПУ различИзм.Лист№ документаПодписьДатаЛист15ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист15ПКГ4.15.02.07.ДР.ПЗных многоцелевых токарных и сверлильно-фрезерно-расточных станков. Она изображена на рисунке 4.
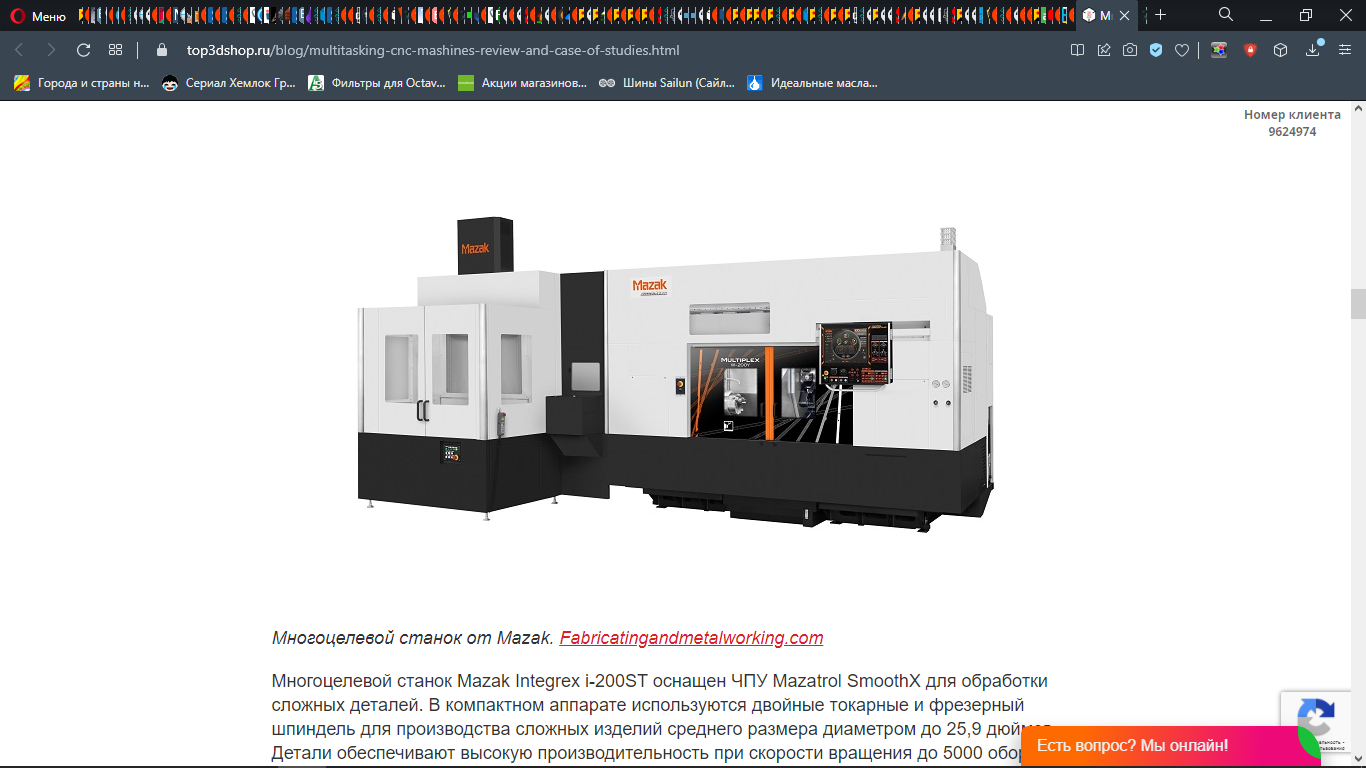
Рисунок 4 - Система ЧПУ сверлильно-фрезерного-расточного станка
К четвертой группе относятся бесцентровые круглошлифовальные станки (в отличии от других цилиндрических процессов, где заготовка поддерживается в шлифовальном станке при шлифовке между центрами, во время бесцентровой шлифовки заготовка механически не зажата. Заготовка поддерживается в шлифовальном станке по ее собственному внешнему диаметру направляющим ножом и колесом регулирования.), в которых от систем ЧПУ управляют различными механизмами: правки, подачи бабок и т.д. (рис. 5).
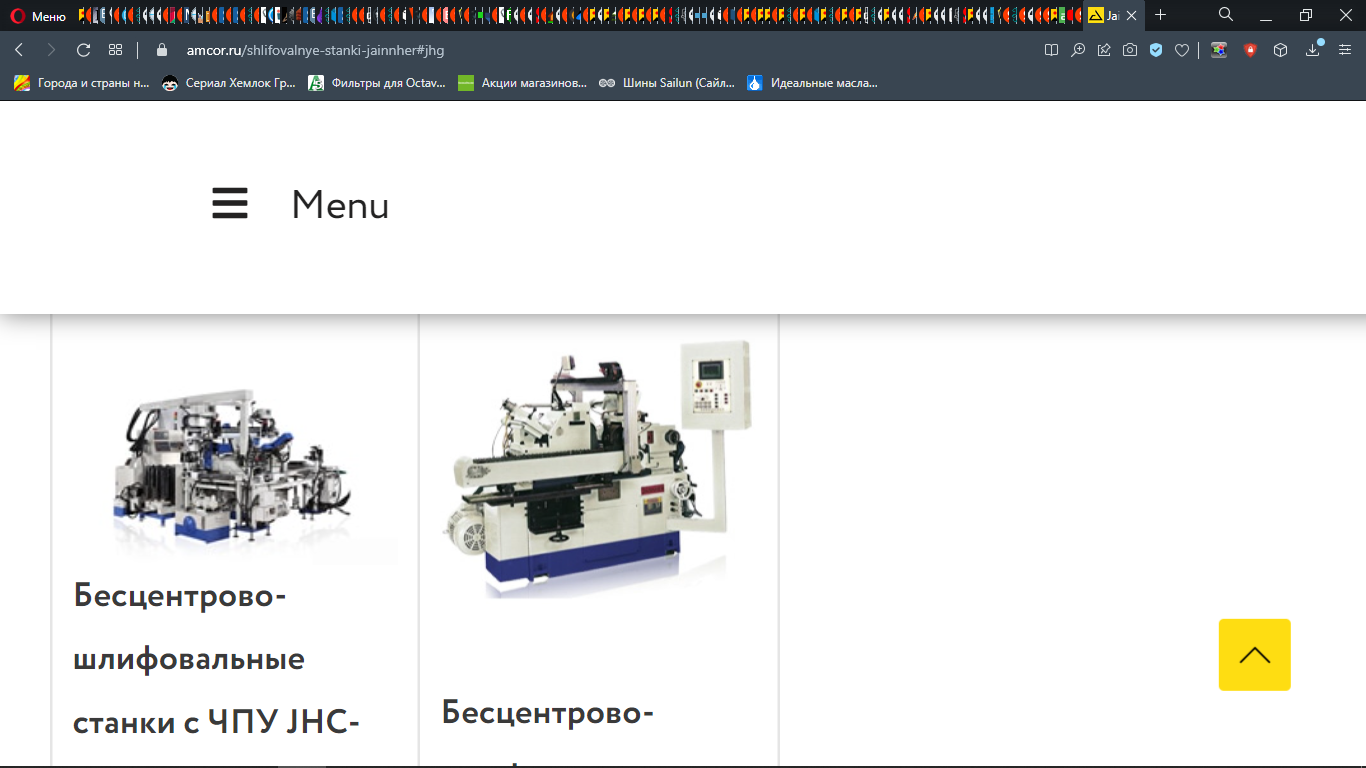
Рисунок 5 - Круглошлифовальный станок ЧПУ
По способу подготовки и ввода управляющей програмИзм.Лист№ документаПодписьДатаЛист16ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист16ПКГ4.15.02.07.ДР.ПЗмы различают так называемые оперативные системы ЧПУ (в этом случае управляющую программу готовят и редактируют непосредственно на станке, в процессе обработки первой детали из партии или имитации ее обработки) и системы, для которых управляющая программа готовится независимо от места обработки детали.
Причем независимая подготовка управляющей программы может выполняться либо с помощью средств вычислительной техники, входящих в состав систем ЧПУ данного станка, либо вне ее (вручную или с помощью системы автоматизации программирования).
Рассмотрим структурную схему системы ЧПУ (рис. 6).
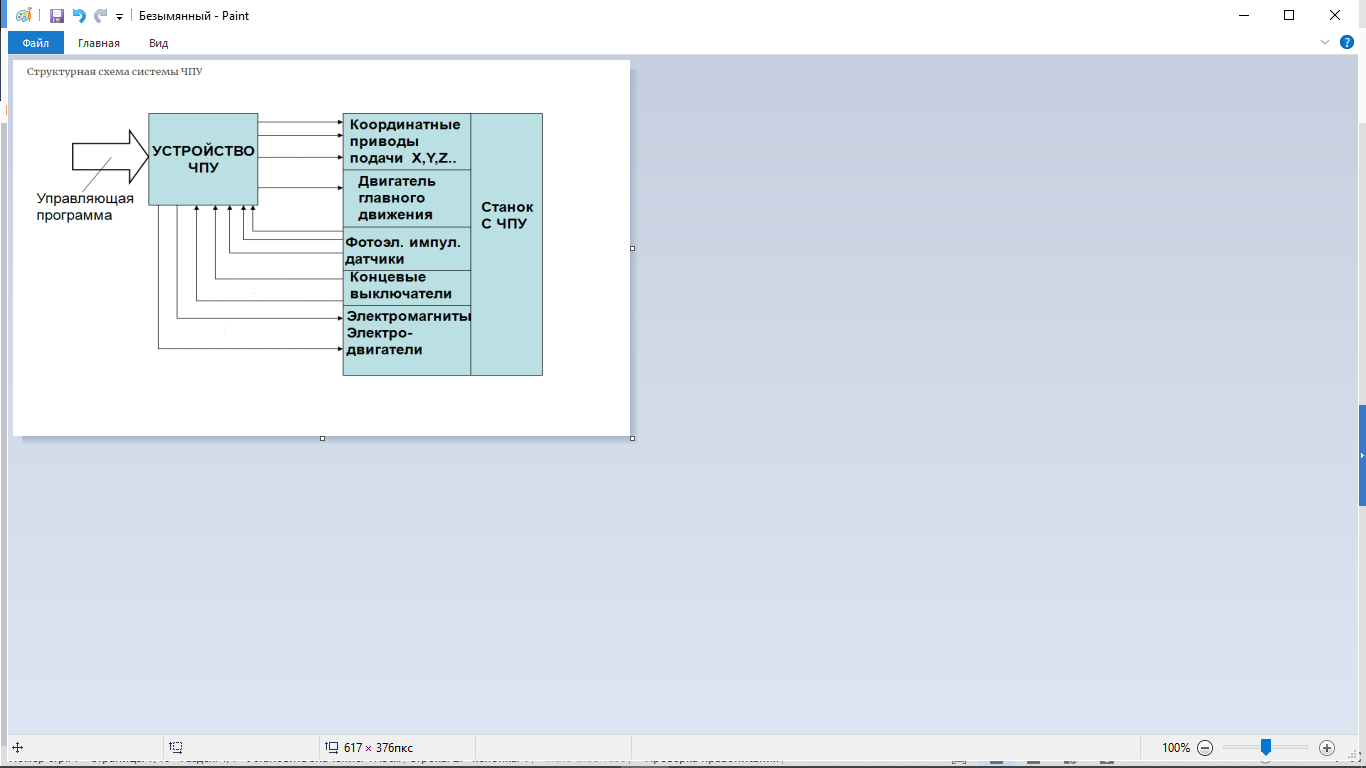
Рисунок 6 - Структурная схема системы ЧПУ
Основные преимущества станков с ЧПУ:
а) производительность станка повышается в 1,5...2,5 раза по сравнению с производительностью аналогичных станков с ручным управленИзм.Лист№ документаПодписьДатаЛист17ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист17ПКГ4.15.02.07.ДР.ПЗием;
б) сочетается гибкость универсального оборудования с точностью и производительностью станка-автомата;
в) снижается потребность в квалифицированных рабочих станочниках, а подготовка производства переносится в сферу инженерного труда;
г) детали, изготовленные по одной программе, являются взаимозаменяемыми, что сокращает время пригоночных работ в процессе сборки;
д) сокращаются сроки подготовки и перехода на изготовление новых деталей благодаря предварительной подготовке программ, более простой и универсальной технологической оснастке;
е) снижается продолжительность цикла изготовления деталей и уменьшается запас незавершенного производства.
Конструктивные особенности станков с ЧПУ. Станки с ЧПУ имеют расширенные технологические возможности при сохранении высокой надежности работы. Конструкция станков с ЧПУ должна, как правило, обеспечивать совмещение различных видов обработки (точение-фрезерование, фрезерование-шлифование), удобство загрузки заготовок, выгрузки деталей (что особенно важно при использовании промышленных роботов), автоматическое или дистанционное управление сменой инструмента и т.д.
Повышение точности обработки достигается высокой точностью изготовления и жесткостью станка, превышающей жесткость обычного станка того же назначения, для чего производят сокращение длины его кинематических цепей: применяют автономные приводы, по возможности сокращают число механических передач.
Приводы станков с ЧПУ должны также обеспечивать высокое быстродействие. Повышению точности способствует и устранение зазоров в передаточных механизмах приводов подач, снижение потерь на трение в направляющих и других механизмах, повышение виброустойчивости, снижение тепловых деформаций, применение в станках датчиков обратной связи.
Для уменьшения тепловых деформаций необходимо обеспечить равномерный температурный режим в механизмах станка, чему, например, способствует предварительный разогрев станка и его гидросистИзм.Лист№ документаПодписьДатаЛист18ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист18ПКГ4.15.02.07.ДР.ПЗемы.
Существует классификация металлообрабатывающих станков по технологическим характеристикам:
а) токарные (специализированные, одношпиндельные, многошпиндельные,
револьверные, карусельные);
б) сверлильные (вертикально сверлильные, одношпиндельные, многошпиндельные, горизонтально сверлильные, радиально сверлильные) и расточные;
в) шлифовальные (круглошлифовальные, внутришлифовальные, плоскошлифовальные) и доводочные (притирочные, полировочные);
д) комбинированные (станки для электро-физико-химической обработки);
е) зубообрабатывающие (зубострогательные) и резьбообрабатывающие (резьбонарезные);
з) фрезерные (вертикально-консольные, горизонтально-консольные);
ж) строгательные, долбежные и протяжные (одностоечные, двухстоечные);
и) разрезные (резцом, абразивным кругом, гладким диском);
к) балансировочные.
По степени универсальные металлообрабатывающие станки подразделяются на:
а) специальные (предназначены для обработки деталей одного типа и размера);
б) специализированные (предназначены для изготовления больших партий деталей одного типа, но разного размера);
в) универсальные (предназначены для выполнения многих действий, изготовления разнообразных деталей большими партиями);
г) широкоуниверсальные.
Классификация станков данного типа по степени автоматизации:
а) автоматы;
в) полуавтоматы;
г) станки с ручным управлением.
Классификация по расположению шпинделя с расположением:
а) вертикальным;
б) горизонтальным;
в) наклонным.
Классификация по точности исполнения изготавливаемых деталей:
а) нормальной;
б) повышенной;
в) высокой;
г) особо высокой;
д) прецизионной.
Классификация по количеству операций:
а) однопозиционные;
б) многопозиционные.
1.4. ОСНАСТКА В МЕЛКОСЕРИЙНОМ ПРОИЗВОДСТВЕ НА СТАНКЕ ЧПУ
Назначение технологической оснастки — обеспечивать, менять и расширять технологические возможности оборудования.
В массовом производстве приоритетным является применение специальной неразборной и безналадочной технологической оснастки; в серийном производстве — специализированной и унифицированной технологической оснастки, обладающей свойством обратимости (возможностью многовариантного и многоразового использования ее деталей и сборочных единиц); в единичном производстве — специальной неразборной и универсально-наладочной технологической оснастки.
Примерами технологической оснастки являются режущий инструмент, штампы, приспособления, мерительные инструменты, пресс-формы, модели, литейные формы и т.д.
Составной частью технологической оснастки является приспособление, которое в свою очередь может быть самостоятельным элементом в контрольно-измерительных и сборочных операциях.
Если приспособление входит в состав обрабатывающей технологической системы, то оно является станочным приспособлением, если оно входит в состав сборочной технологической системы, то его принято называть сборочным приспособлением.
Основная задача приспособления - это установка объекта, в качестве которого выступает заготовка, деталь или сборочная единица. Существуют некоторые устоявшиеся названия для приспособлений в машиностроении.
Центры — приспособления, предназначенные для центрирования деталей типа валов, а также для центрирования деталей и сообщения им вращательного движения. В основном центры применяются для токарных и круглошлифовальных станков.
Оправки — приспособления, предназначенные для центрирования деталей типа втулок и дисков. Оправка вращается вокруг своей оИзм.Лист№ документаПодписьДатаЛист21ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист21ПКГ4.15.02.07.ДР.ПЗси, и ее базовой поверхностью является, как правило, цилиндрическая поверхность и реже торцевая. Наиболее распространено применение оправок при токарных, круглошлифовальных, зубообрабатывающих и фрезерных работах.
Патроны и планшайбы — приспособления, предназначенные
для базирования, закрепления деталей и для сообщения им вращательного движения. Планшайбы представляют собой устройства для закрепления и центрирования обрабатываемых деталей, при этом в них предусмотрена возможность установки сменных крепежных элементов, в то время как встроенные постоянные механизмы для зажима в планшайбах отсутствуют.
Тиски — приспособления, предназначенные для зажима деталей между элементами, смонтированными на специальном корпусе (основании).
Столы и плиты — приспособления, предназначенные для закрепления деталей и размещения сменных элементов.
Кондукторы — приспособления, предназначенные для направления инструмента в сверлильных и резьбонарезных операциях.
Делительные головки предназначены для сверлильных и фрезерных работ.
Технологическая оснастка классифицируется по трем основным признакам:
а) по целевому назначению;
б) по степени специализации;
в) по степени механизации и автоматизации.
По целевому назначению приспособления делятся на пять групп:
а) станочные приспособления;
б) приспособления для крепления рабочих инструментов;
в) сборочные приспособления;
г) контрольные приспособления;
д) приспособления для захвата, перемещения и перевертывания заготовок.
По степени специализации приспособления делятся на (рис. 7):
а) универсальные;
б) специализированные;
в) специальные.
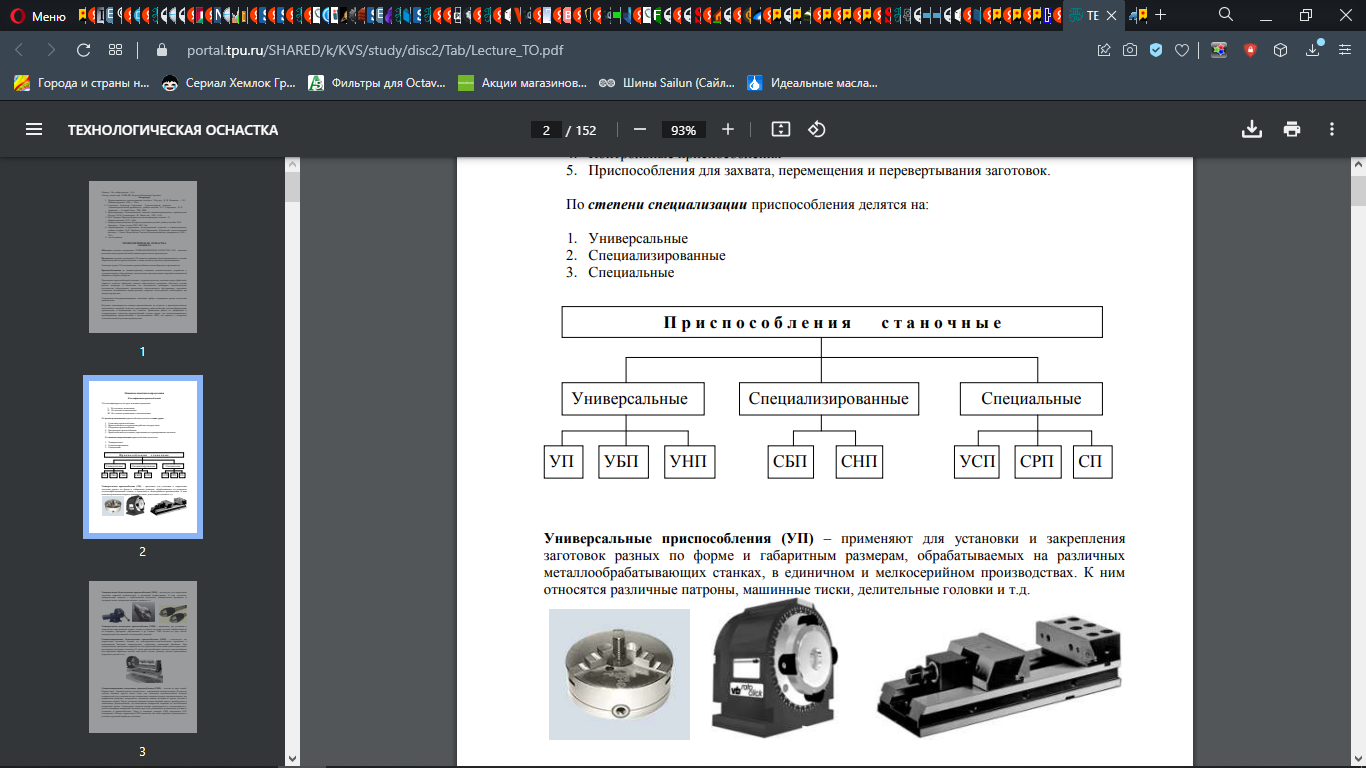
Рисунок 7 - Приспособления станочные по степени специализации
Универсальные приспособления (УП) – применяют Изм.Лист№ документаПодписьДатаЛист22ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист22ПКГ4.15.02.07.ДР.ПЗдля установки и закрепления заготовок разных по форме и габаритным размерам, обрабатываемых на различных металлообрабатывающих станках, в единичном и мелкосерийном производствах. К ним относятся различные патроны, машинные тиски, делительные головки и т.д. Примеры изображены на рисунке 8.
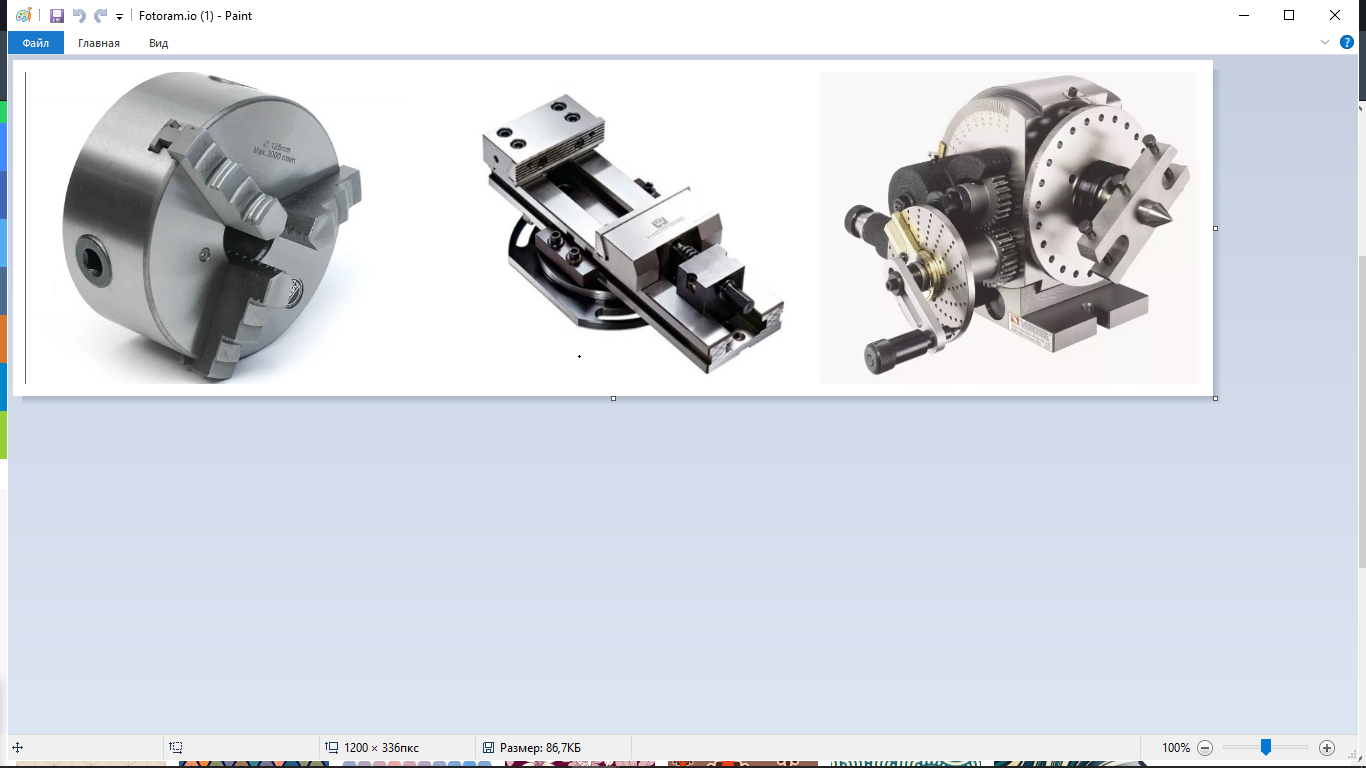
Рисунок 8 - Примеры универсальных приспособлений
Универсальные безналадочные приспособления (УБП) – используют для закрепления заготовок широкой номенклатуры и различной конфигурации. К ним относятся: универсальные патроны с неразъемными кулачками, универсальные фрезерные и слесарные тиски, поводковые патроны, центра и т.д. (рис. 9Изм.Лист№ документаПодписьДатаЛистПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛистПКГ4.15.02.07.ДР.ПЗ).
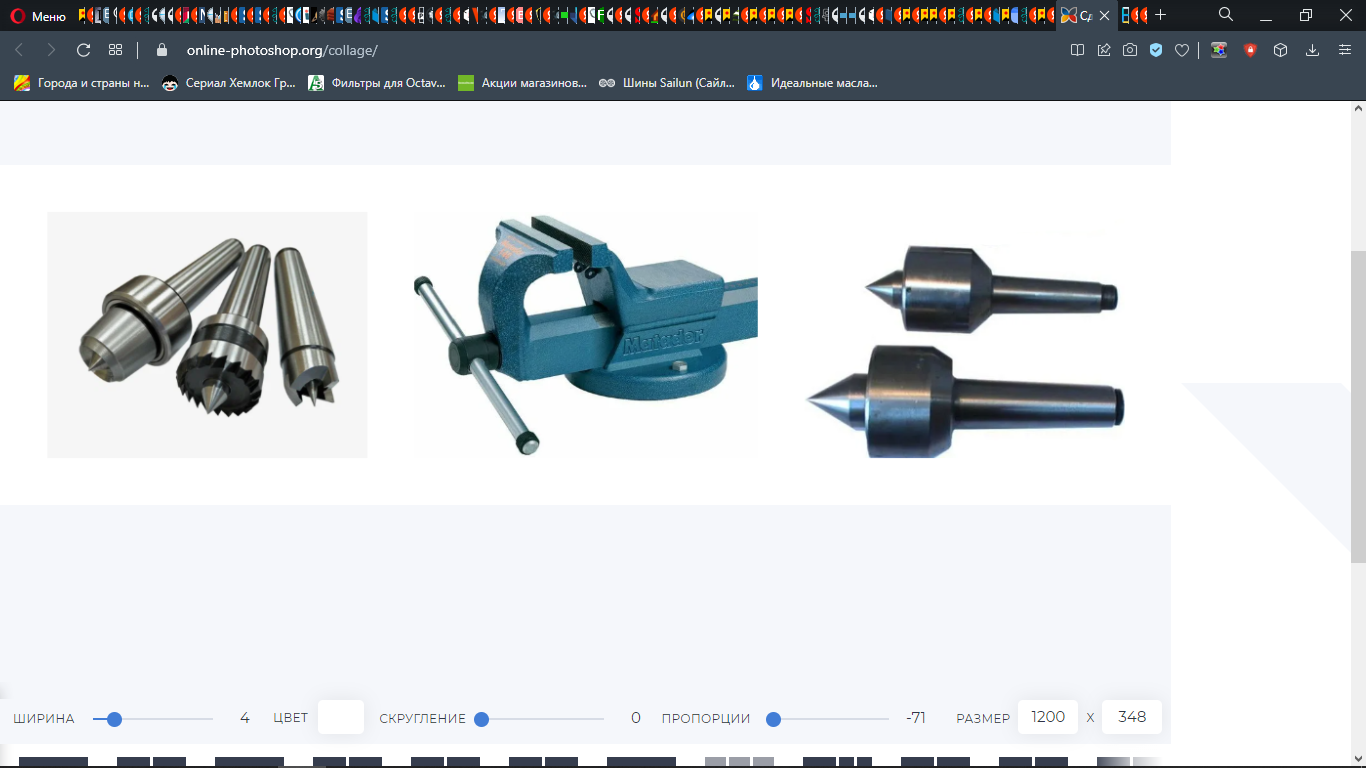
Рисунок 9 - Примеры универсальных безналадочных приспособлений
Универсальные наладочные приспособления (УНП) – применяют для установки и закрепления определенной группы, схожих по форме заготовок деталей, обрабатываемых на токарных, фрезерных, сверлильных и др. станках.
УНП состоит из двух частей: универсальной (постоянной) и наладочной (сменной). Наладка УНП осуществляется в основном за счет регулирования наладочных элементов. Рассмотрим пример универсального наладочного приспособления (рис.10).
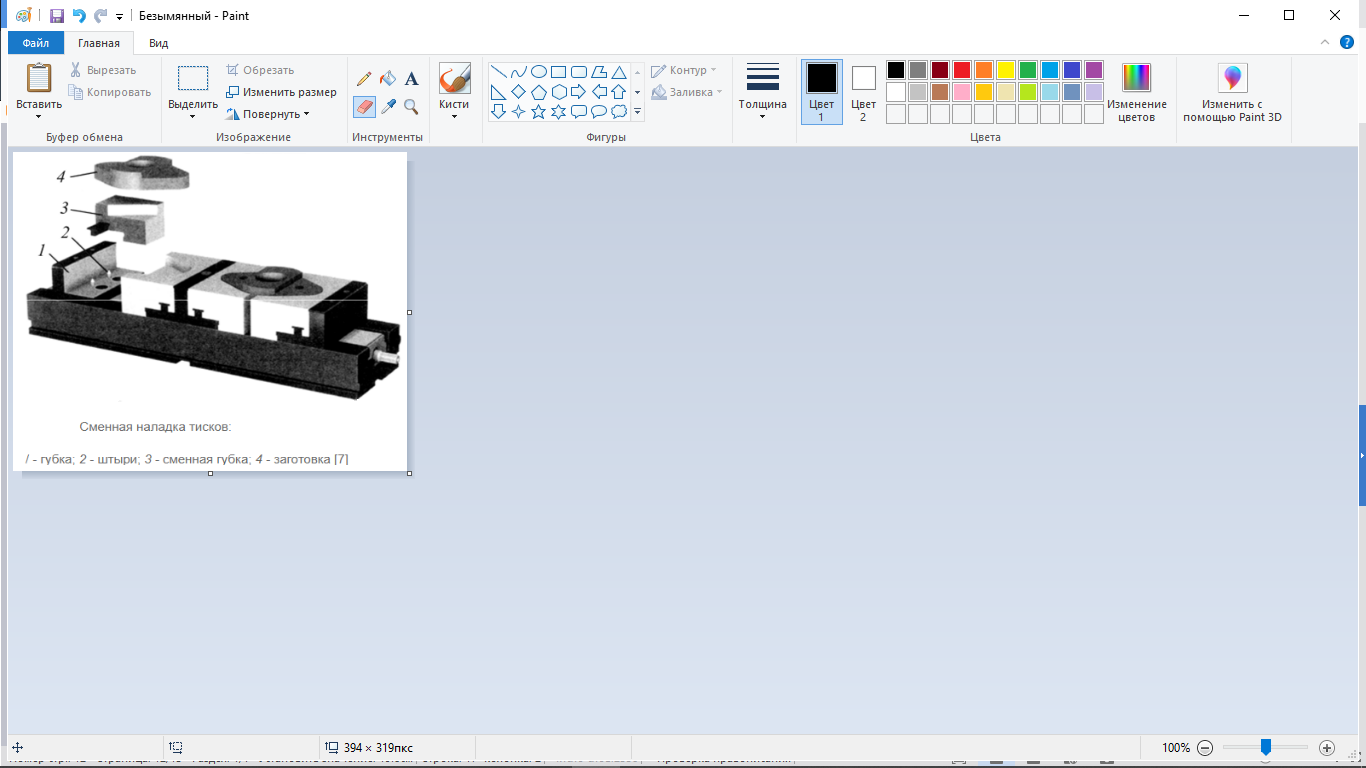
Рисунок 10 - Пример универсального наладочного приспособления
Специализированные безналадочные приспособления (СБП) – используют для закрепления заготовок, близких по конструктивнИзм.Лист№ документаПодписьДатаЛист23ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист23ПКГ4.15.02.07.ДР.ПЗо-технологическим признакам, с одинаковыми базовыми поверхностями, требующих одинаковой обработки. При осуществлении однотипных операций на этих приспособлениях необходимо осуществлять регулировку отдельных элементов. К таким приспособлениям относятся: приспособления для групповой обработки деталей типа валов, втулок, фланцев, дисков, кронштейнов, корпусных деталей и т.п. Рассмотрим специализированное безналадачное приспособление (рис. 11).
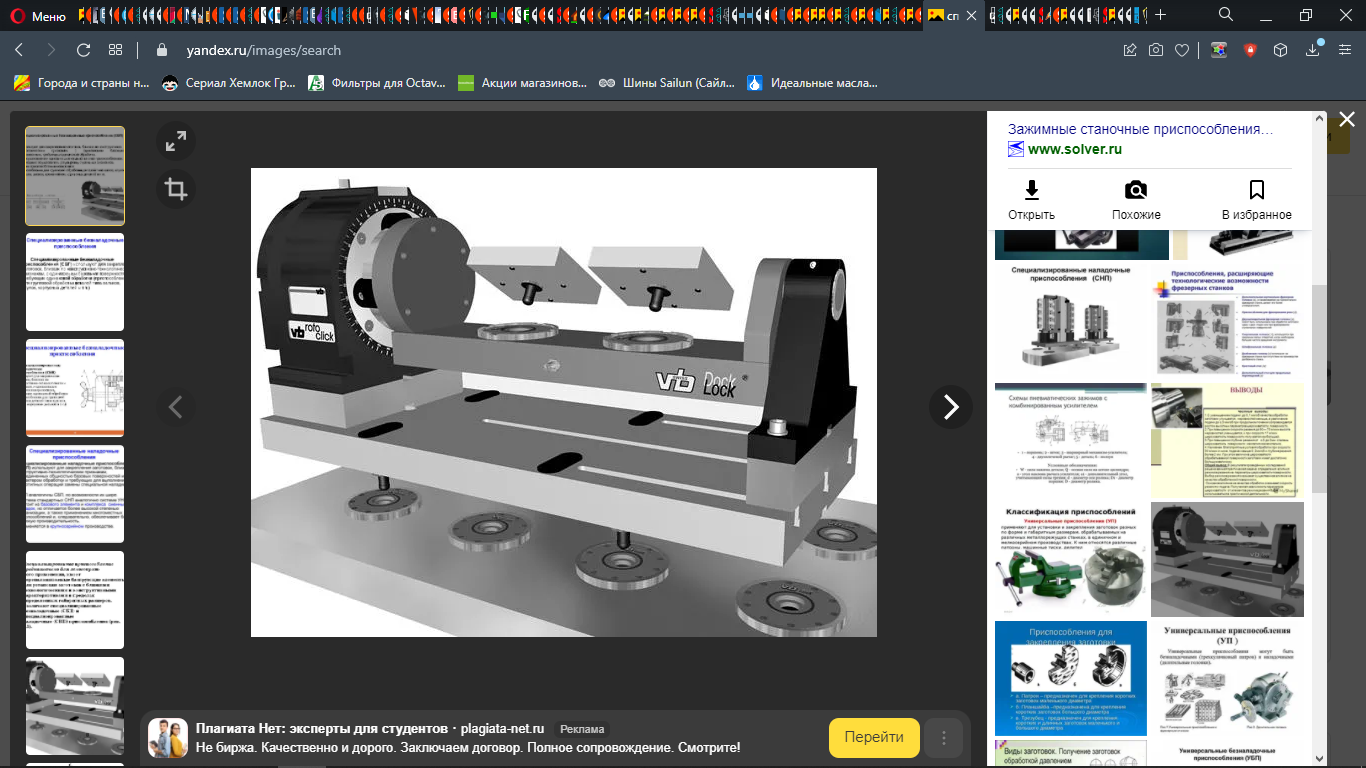
Рисунок 11 - Пример специализированного безналадочного приспособления
Специализированные наладочные приспособления (СНП) – состоят из двух частей. Первая часть – базовый агрегат, вторая часть – специальная сменная наладка.
Во многих случаях базовый агрегат имеет одну или несколько вспомогательных базовых поверхностей для установки на них специальных сменных наладок, предназначенных для направления режущего инструмента, механизма зажима заготовки и других деталей и сборочных единиц. После установки сменной наладки базовый агрегат преобразуется в законченное приспособление для выполнения конкретной операции Изм.Лист№ документаПодписьДатаЛист24ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист24ПКГ4.15.02.07.ДР.ПЗпо изготовлению конкретной детали.
Специальная сменная наладка проектируется и изготавливается с учетом специфики конкретной заготовки, при этом учитываются оптимальные условия ее установки в приспособлении. Типы и основные размеры СНП определены ГОС стандартами. Область применения СНП охватывает все типы серийного производства в условиях групповой обработки заготовок. Рассмотрим структуру специализированного наладочного приспособления (рис. 12).
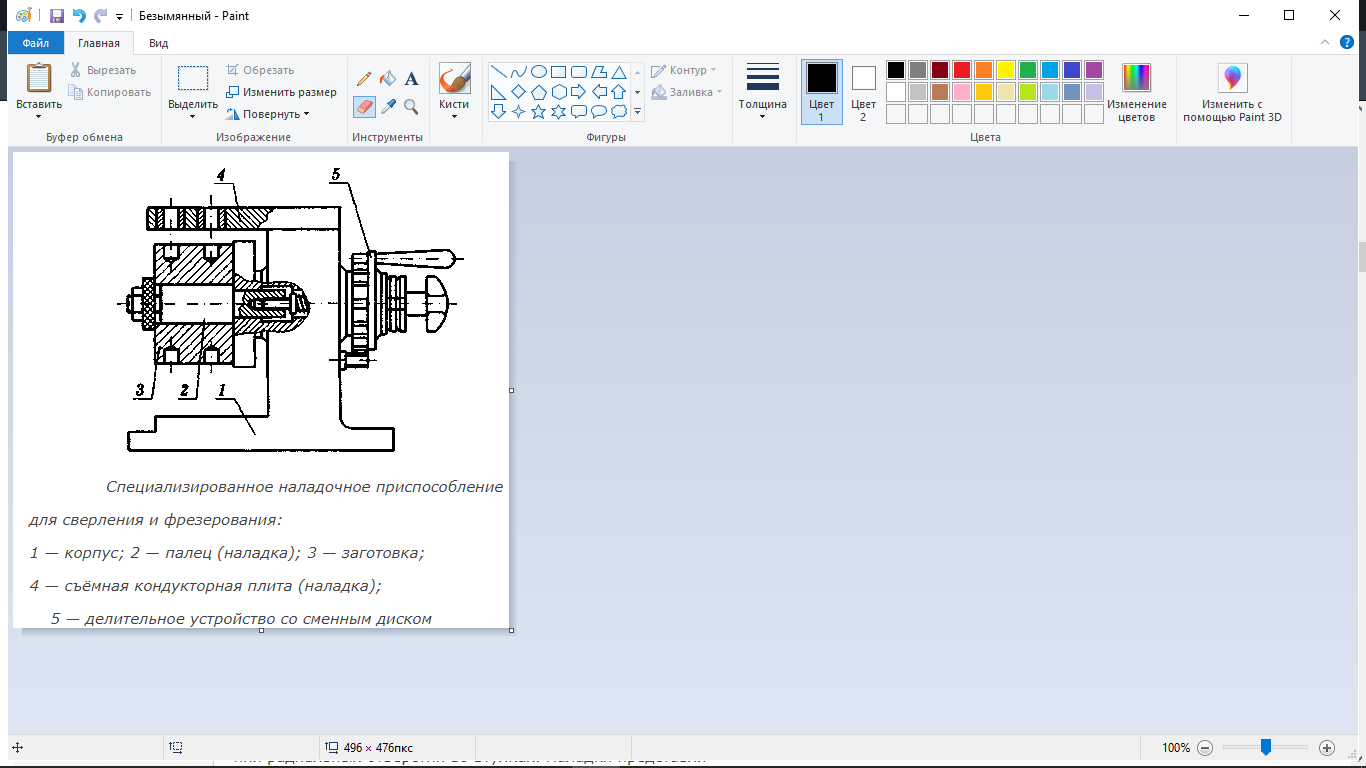
Рисунок 12 - Структура специализированного наладочного приспособления
Универсально-сборные приспособления (УСП) – собирают из нормализованных деталей и узлов, входящих в комплект УСП (рис. 13). Этот комплект состоит из базовых, корпусных, установочных, направляющих, прижимных, крепежных и др. деталей и нормализованных узлов, различных по конструкции и назначению.
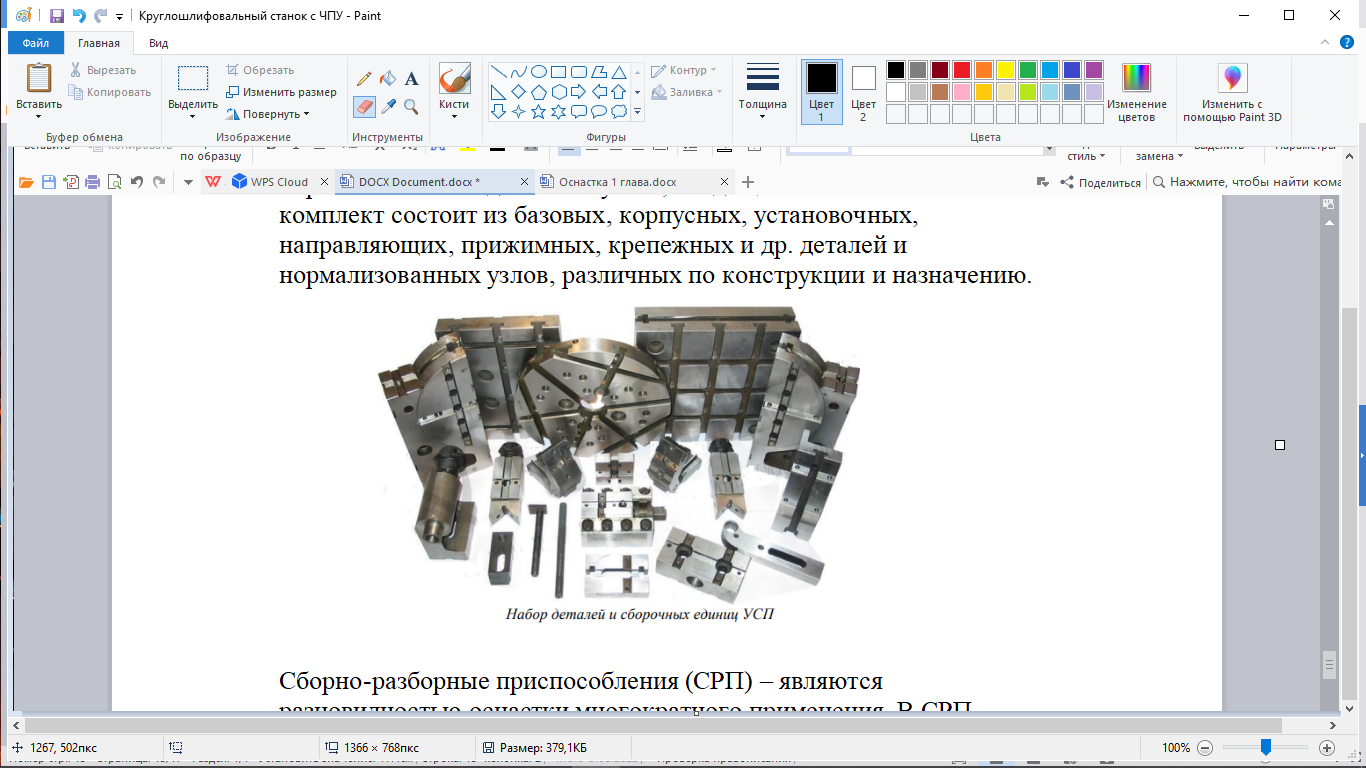
Рисунок 13 - Пример универсально-сборного приспособления
Сборно-разборные приспособления (СРП) – являются разновидностью оснастки многократного применения. В СРП элементом фиксации является цилиндрический палец и точное отверстие (в УСП фИзм.Лист№ документаПодписьДатаЛист26ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист26ПКГ4.15.02.07.ДР.ПЗиксация деталей осуществляется системой «шпонка – точный паз»). Этот способ фиксации имеет ряд эксплуатационных и технологических преимуществ: достигается более высокая точность обработки, а также жесткость системы, что позволяет работать на более высоких режимах обработки.
Отверстия предназначены для фиксации на плите специальных сменных наладок, установочно-крепежных и других элементов или обрабатываемых заготовок. Кроме того, они могут быть использованы в качестве «нулевой точки» при установке приспособления на станке с ЧПУ. Также для крепления сменных наладок и др. на верхней поверхности плиты предусмотрены Т-образные пазы. Из деталей и сборочных единиц СРП разработаны два специализированных комплекта – первый комплект предназначен для оснащения сверлильных и фрезерных станков с программным управлением, второй – для многооперационных и расточных станков с ЧПУ.
Сборно-разборные приспособления компонует наладчик на специализированном участке (рис. 14). Он использует карту наладки приспособления, в которой приведен перечень базовых и прижимных элементов приспособления, указаны базовые поверхности и места их расположения, вид прИзм.Лист№ документаПодписьДатаЛистПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛистПКГ4.15.02.07.ДР.ПЗивода, габаритные размеры по высоте.
Рисунок 14 - Пример сборно-разборного приспособления
Специальные приспособления (СП) – используют для выполнения определенной операции при обработке конкретной детали, они являются одноцелевыми (рис. 15). При смене объекта производства такие приспособления, как правило, приходится списывать, независимо от степени их физического износа. Эти приспособления трудоемки и дороги в изготовлении. Их изготавливают в единичном производстве, а применяют главным образом в крупносерийном и массовом производствах.
2727
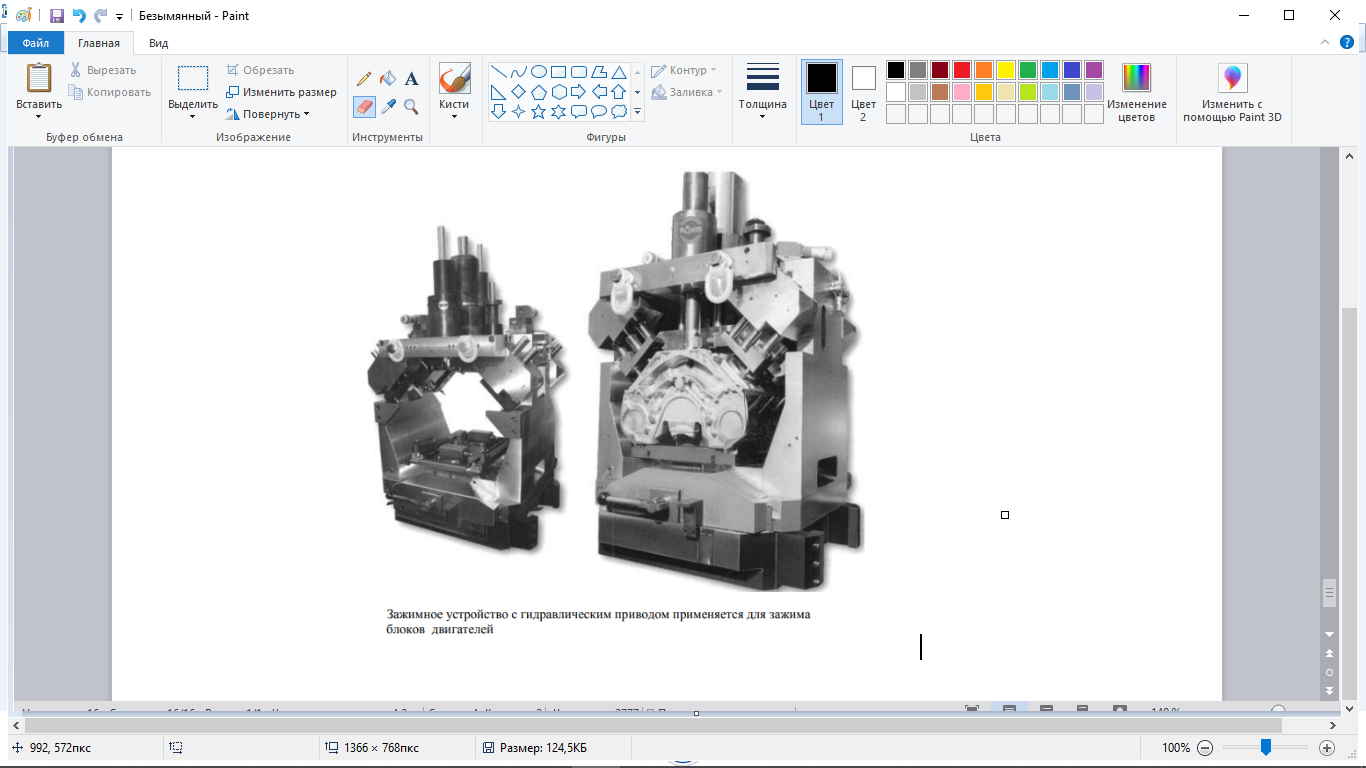
Рисунок 15 - Пример специального приспособления
По степени механизации и автоматизации приспособления подразделяют на:
а) ручные;
б) механизированные;
в) полуавтоматические;
г) автоматические.
Выбор приспособлений зависит от типа производства, программы выпуска деталей, формы и габаритных размеров деталей, точности их изготовления и от технических требований, предъявляемых к деталям, подлежащим изготовлению.
Изготовление технологической оснастки происходит на фрезерном ЧПУ станке ГФ2171 С5 (рис. 16). Далее приведена его краткая характеристика:
Данные станки предназначены для многооперационной обработки деталей сложной конфигурации из стали, чугуна, цветных и легких материалов. Размеры рабочей поверхности стола 400х1600мм. Наибольшая Изм.Лист№ документаПодписьДатаЛист29ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист29ПКГ4.15.02.07.ДР.ПЗмасса детали, устанавливаемая на столе станка 400кг. Максимальное перемещение стола по координате x (продольное) составляет 1000мм, по координате y (поперечное) составляет 400мм и по координате z 260мм. Максимальная скорость быстрого перемещения составляет 6000 мм/мин. Пределы частоты вращения шпинделя от 40 до 2000 об/мин. Максимальная масса инструмента - 15 кг. Класс точности Н (нормальный). Так же имеется инструментальный магазин на 12 инструментов. Ввод программы и редактирование осуществляется со стойки 2С42-65.
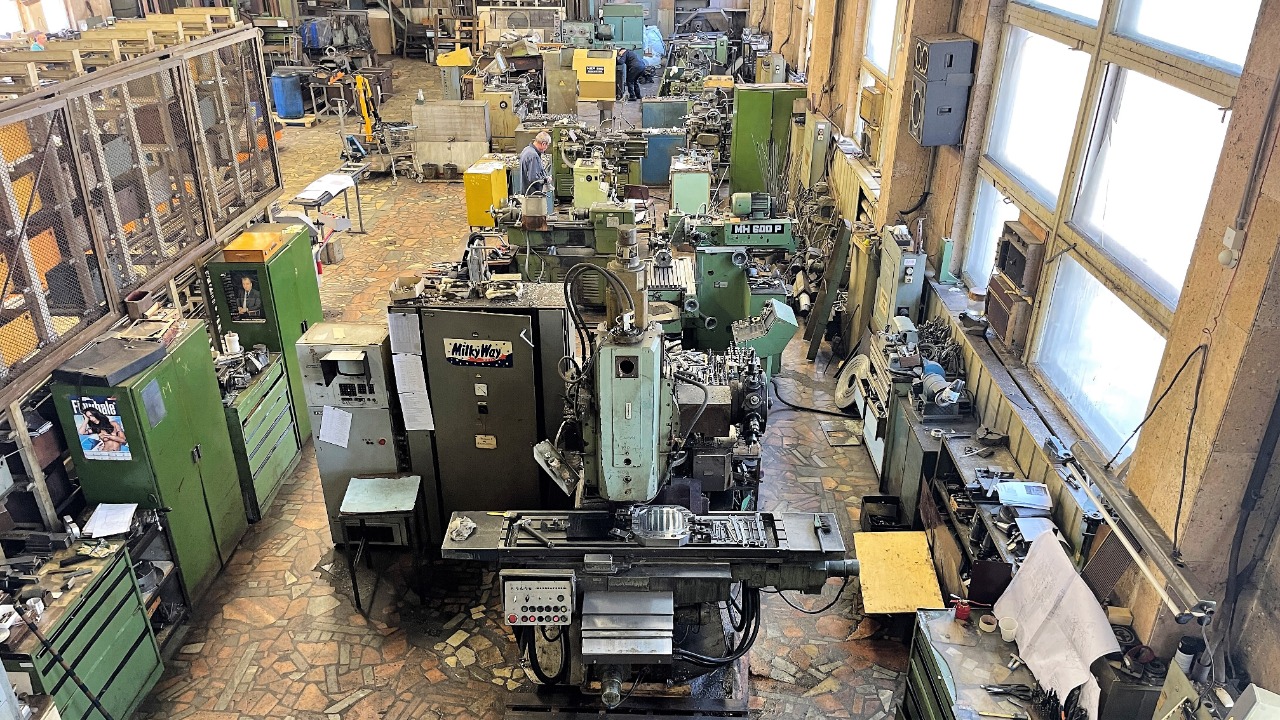
Рисунок 16 - фрезерный ЧПУ станок ГФ2171 С5 [29, c. 57]
В качестве примера работы рассмотрим изготовление тонкостенной детали под названием «вкладыш» (рис. 17).
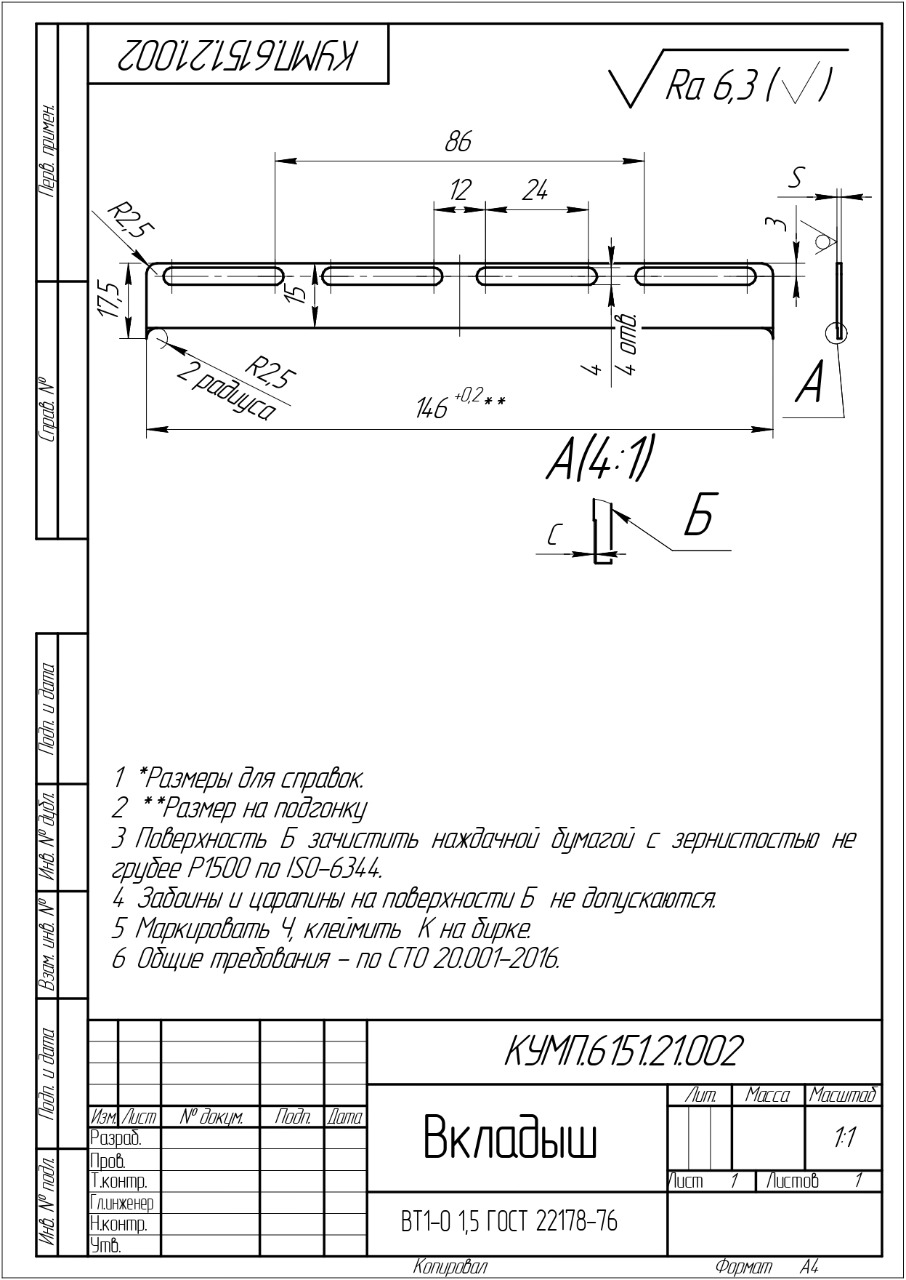
Детали толщиной 1,5мм, из листа титана. Проблема изготовления тонкостенных деталей всегда актуальна. Есть риск подвергнуть тонкостенные детали деформации. В работе до применения оснастки детали изготовление вкладышей проходило следующим путем: заготовку укладывали на площадку из дюрали, плоскости которой были предварительно обработаны на станке для избежания неровностей (рис. 18). Затем сверху на лист титана уклаИзм.Лист№ документаПодписьДатаЛист31ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист31ПКГ4.15.02.07.ДР.ПЗдывался лист из дюрали. Для того что бы избежать деформацию заготовки, фиксация происходит двумя прижимами по бокам.
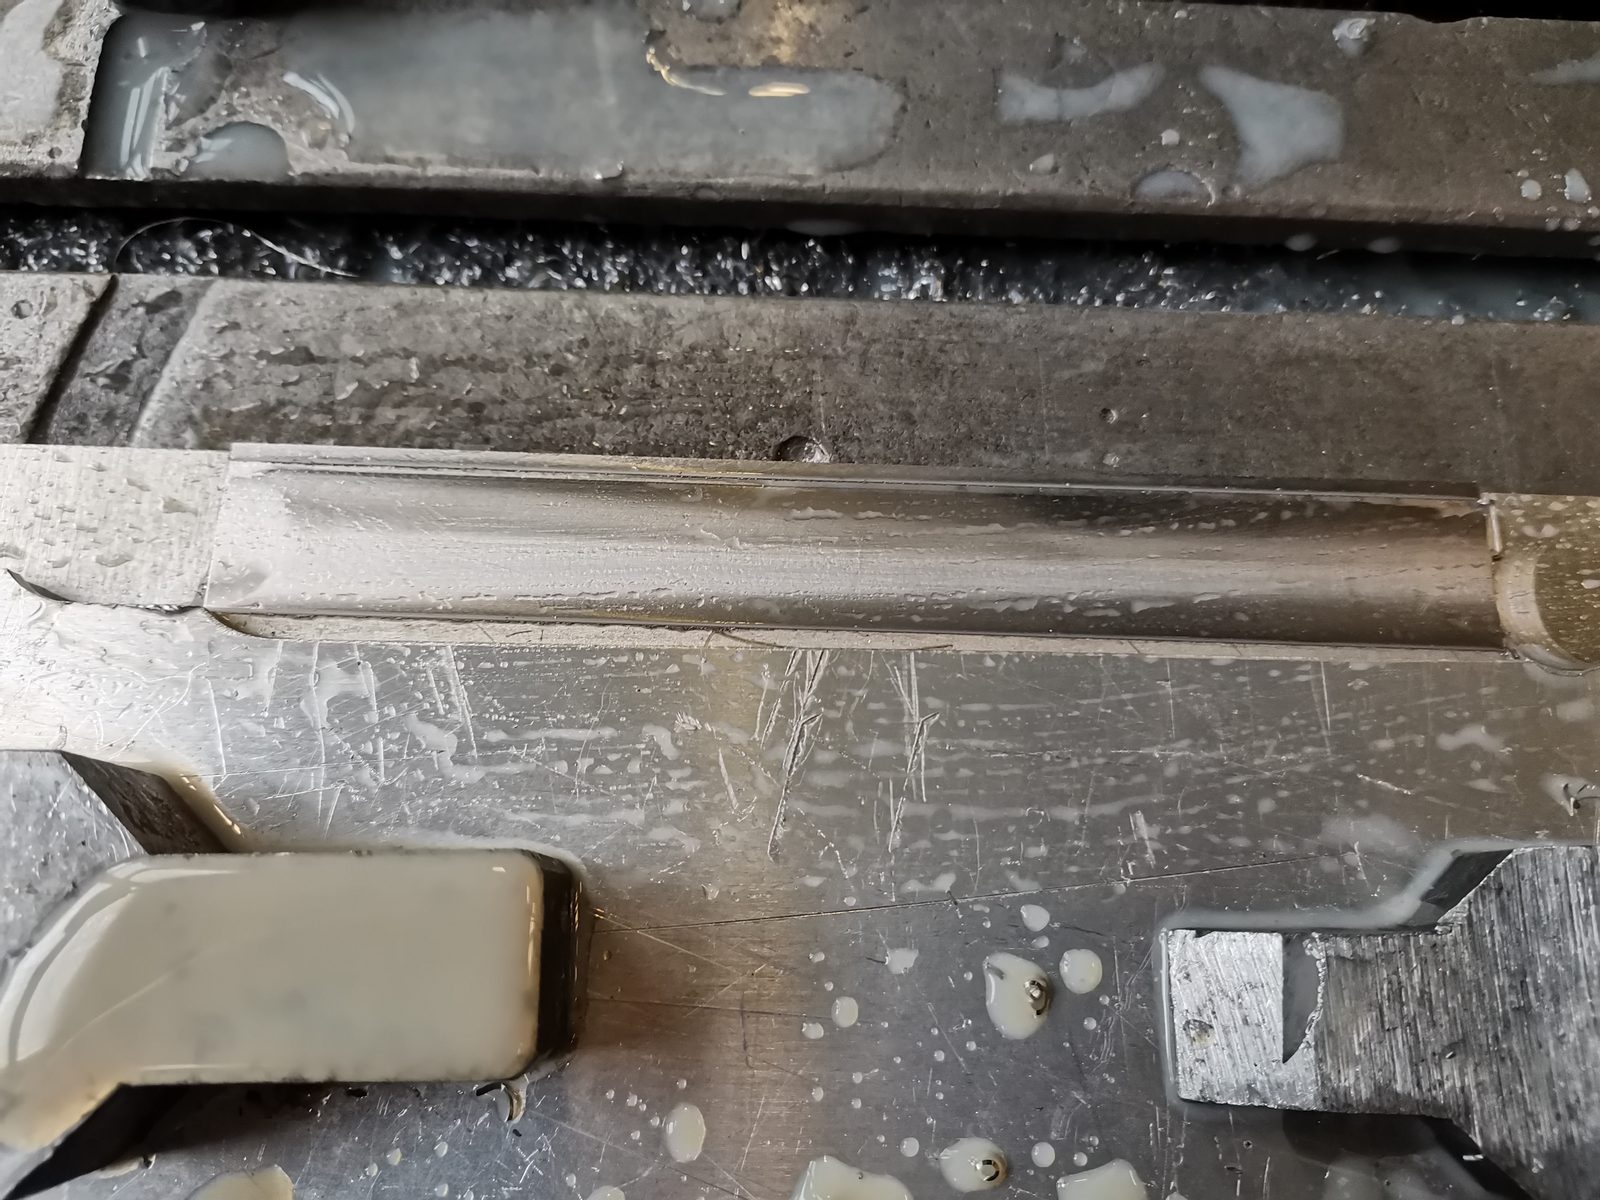
Рисунок 18 - обработка плоскости дюрали [13, c 111]
Дополнительный третий прижим добавлялся на заключительном этапе при вырезании заготовки фрезой.
Покажем процесс поэтапно:
1 Привязываемся и торцуем заготовку.
2 Паз на 1мм и острые кромки с радиусом 2,5.
4 Изготовление пазов.
5 Вырезаем деталь по окончательным габаритам.
В результате описанных действий будет получена следующая деталь. (рис. 19).
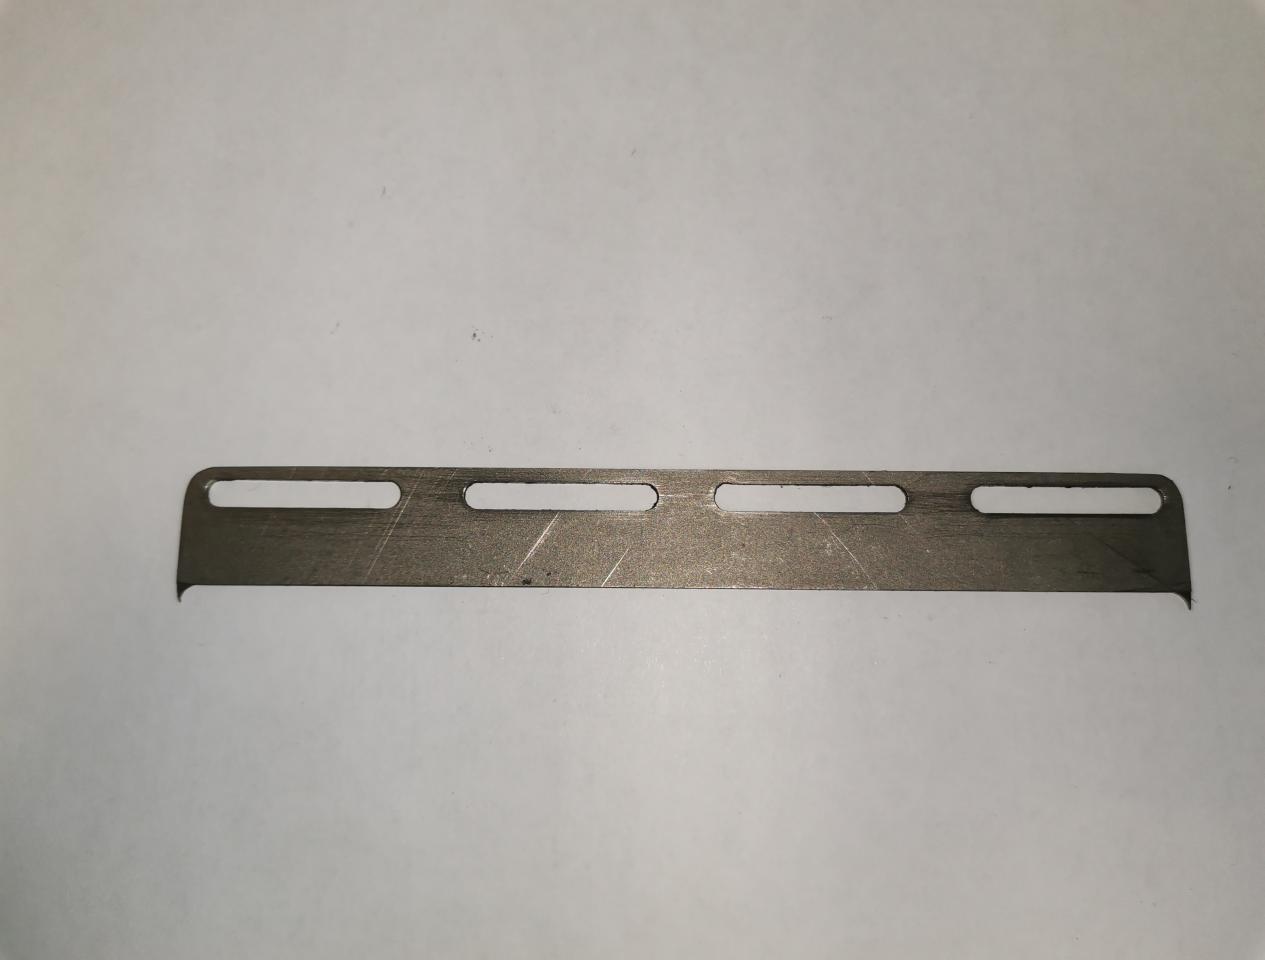
Рисунок 19 - полученная деталь, после вырезании заготовки фрезой [17, c. 81]
Методология, показанная выше, предназначалась для изготовления двух деталей, однако для производства возникла потребность в изготовлении еще одной партии, но уже в 20 единиц. В результате чего, после анализа проведенных действий экспериментального техпроцесса были выявлены следующие недостатки:
1 Избыточный расход материала;
2 Невозможность ускорить процесс обработки;
3 Длительное время для переналадки;
4 Риск того, что заготовку может подорвать, испортив тем самым и материал и инструмент.
Для разработки потребовалось:
- сталь 3, которая обладает достойными эксплутационными качествами, хорошо подвергается обработке.
Следующим этапом были определены габаритные размеры, место расположения заготовки и упор по которому она будет выставляться. Так же было предусмотрено обнижение под заготовку для дополнительной фиксации. Так как изготовление происходило с двух сторон, былИзм.Лист№ документаПодписьДатаЛист33ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист33ПКГ4.15.02.07.ДР.ПЗо принято решение сделать два прижима расположенных друг на против друга. Это позволило избежать нежелательных смещений заготовки, обеспечивая надежный крепеж. В прижимах были предусмотрены пазы под фиксирующие винты для расширения вариантов прижима. Для упрощения базирования и привязки в нижней части расположился сквозной паз с двумя шпонками, которые плотно садились в пазы рабочего стола. По краям оснастки два паза для надежного крепления к столу посредством т-образных болтов.
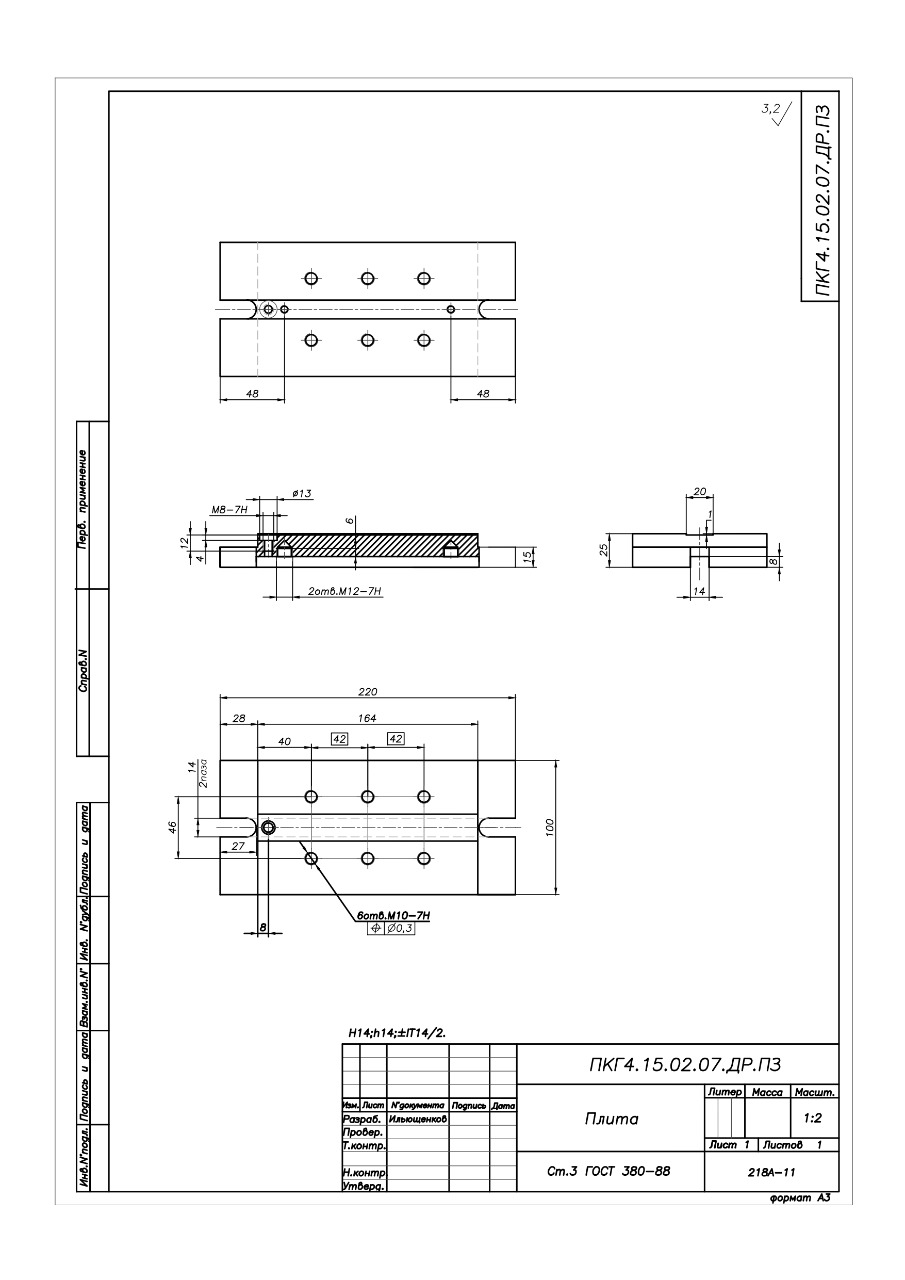
Процесс изготовления.
Для удобства обработки заготовка была отпилена с припуском и составляла 35мм, что позволяло надежно закрепить ее в тисках, не прибегая к дополнительным прижимам и лишним перестановкам.
Первым этапом изготовления оснастки явлИзм.Лист№ документаПодписьДатаЛист35ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист35ПКГ4.15.02.07.ДР.ПЗяется обработка плоскостей и тем самым получение габаритных размеров, указанных в чертеже. Для обработки использовался торцевая фреза с механическим креплением пластин. Нулевая точка была задана в центре детали. Ниже приведены примеры программ, которые использовались в таблице 1.
Таблица 1 – список программ, использованных в производстве
| Программа | Описание |
| :01N1M3S630G1X174.0Y0Z5.0F2000N2Z-1.0F500N3X-174.0F200N4Z80.0F2000N5M2 | В первой программе торцевой фрезой с механическими пластинами, диаметром 125 проходим плоскости и окончательно делаем габаритные размеры. |
| :02N1M13S400G1X126.0Y117.0Z5.0F2000N2Z-26.0F300N3Y-117.0F150N4Z5000F2000N5X-126.0Y117.0N6Z-26.0F300N7Y-117.0F150N8Z80.0F2000N9Y60.0N10M2 | Во второй программе концевой фрезой диаметром 32мм обрабатываем боковые стороны и делаем окончательный размер 220мм. |
Следующим этапом было формирование пазов для фиксации оснастки к столу станка, а также фрезерование углубления Изм.Лист№ документаПодписьДатаЛист36ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист36ПКГ4.15.02.07.ДР.ПЗдля заготовки.
Таблица 2 - обработки уступов для фиксации оснастки к столу фрезой диаметром 32 мм; фрезерование углубления 1мм для заготовок
| :03N1M13S300G01X98.0Y67.0Z5.0F2000N2Z0F200N3L5P20N4Z80.0F2000N5M2:20N21G91Z-1.0F200N22G90Y-67.0F100N23G91Z-1.0F200N24G90Y67.0F100N25M99 | В данной программе происходит процесс обработки уступов для фиксации оснастки к столу фрезой диаметром 32мм.Здесь используется функция повтора, а также функция зеркальной обработки. |
| :04N1M13S300G01X99.0Y0Z5.0F2000N2Z-1.0F200N3X-114.0F100N4Z80.0F2000N5M2 | В этой программе фрезой диаметром 20мм мы выполняем фрезерование углубления 1мм для заготовок. |
Таблица 3 - центровка 6 отверстий под резьбу M10 с зеркальной отработкой
| :05N1M3S400G01X42.0Y23.0Z5.0F2000N2Z1.0F200N3Z- 1.0F50N4Z5.0F200N5X0Y23.0F2000N6Z1.0F200N7Z-1.0F50N8Z5.0F200N9X-42.0Y23.0F2000N10Z1.0F200N11Z-1.0F50N12Z50.0F2000N13M2 | Центруем 6 отверстий под резьбу M10 с зеркальной отработкой. |
| :07N1M3S400G01X-74.0Y0Z5.0F2000N2Z1.0F200N3Z-1.0F50N4Z50.0F2000N5M2 | Сверлим сквозные отверстия под резьбу М10.Используем сверло 8.5.Так же используем функцию зеркальной обработки.Сверление происходит с помощью цикла глубокого сверления. |
| :08N1M13S400G01X-74.0Y0Z5.0F2000N2G83Z-32.0U1.0V2.0W1.0I5.0F30E5N3G1G80Z50.0F2000N4M2 | Центруем под отверстие для резьбы М8. |
| :09N1M13S400G01X-74.0Y0Z5.0F2000N2Z0.5F200N3Z-2.0F50N4Z0.5F200N5Z-4.0F50N6Z80.0F2000N7M2 | Сверлом 6.8 при помощи функции глубокого сверления получаем отверстие под резьбу М8. |
| Фрезой 13 формируем углубление на 4мм. |
Далее переворачиваем заготовку и приступаем к обработке второй стороны. На данном этапе предстоит торцевой фрезой с мИзм.Лист№ документаПодписьДатаЛист38ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист38ПКГ4.15.02.07.ДР.ПЗеханическими пластинами пройти плоскость и сделать ее в размер. Так же сделать паз под т-образные гайки и резьбу для их закрепления.
| :10N1M3S630G1X174.0Y0Z5.0F2000N2Z0F400N3L5P30N4Z70.0F2000N5M2:30N31G91Z-1.0F400N32G90X-174.0F200N33G91Z-1.0F400N34G90X174.0F200N35M99 | Торцевой фрезой делаем окончательный размер 25мм.Программа с функцией повтора. |
| :11N1M13S400G01X125.0Y0Z5.0F2000N2Z0F200N3L4P40N4Z80.0F2000N5M2:40N41G91Z-1.0F200N42G90X-125.0F100N43G91Z-1.0F200N44G90X125.0F100N45M99 | Фрезой 14 делаем паз глубиной 8 мм, программа с функцией повтора. |
| :12N1M3S400G01X62.0Y0Z5.0F2000N2Z0.5F200N3Z-1.0F50N4Z5.0F200N5X-62.0Y0F2000N6Z0.5F200N7Z-1.0F50N8Z80.0N9M2 | Центруем под отверстия для резьбы М12 |
| :13N1M13S400G01X62.0Y0Z5.0F2000N2G83Z-8.0U1V2.0W1.0I10.0F20E5N3G1G80X-62.0Y0Z5.0F2000N4G83N5M2 | Сверлом 10,3 сверлим отверстия на глубину 8мм, для резьбы М12. |
После изготовления плиты были сняты заусенцы, нарезана резьба метчиками. Следующим этапом было изготовленИзм.Лист№ документаПодписьДатаЛист40ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист40ПКГ4.15.02.07.ДР.ПЗие прижимов (рис. 20). Материал остался так же сталь 3, для удобства изготовления заготовка была отпилена с припуском по высоте и составили 20мм.
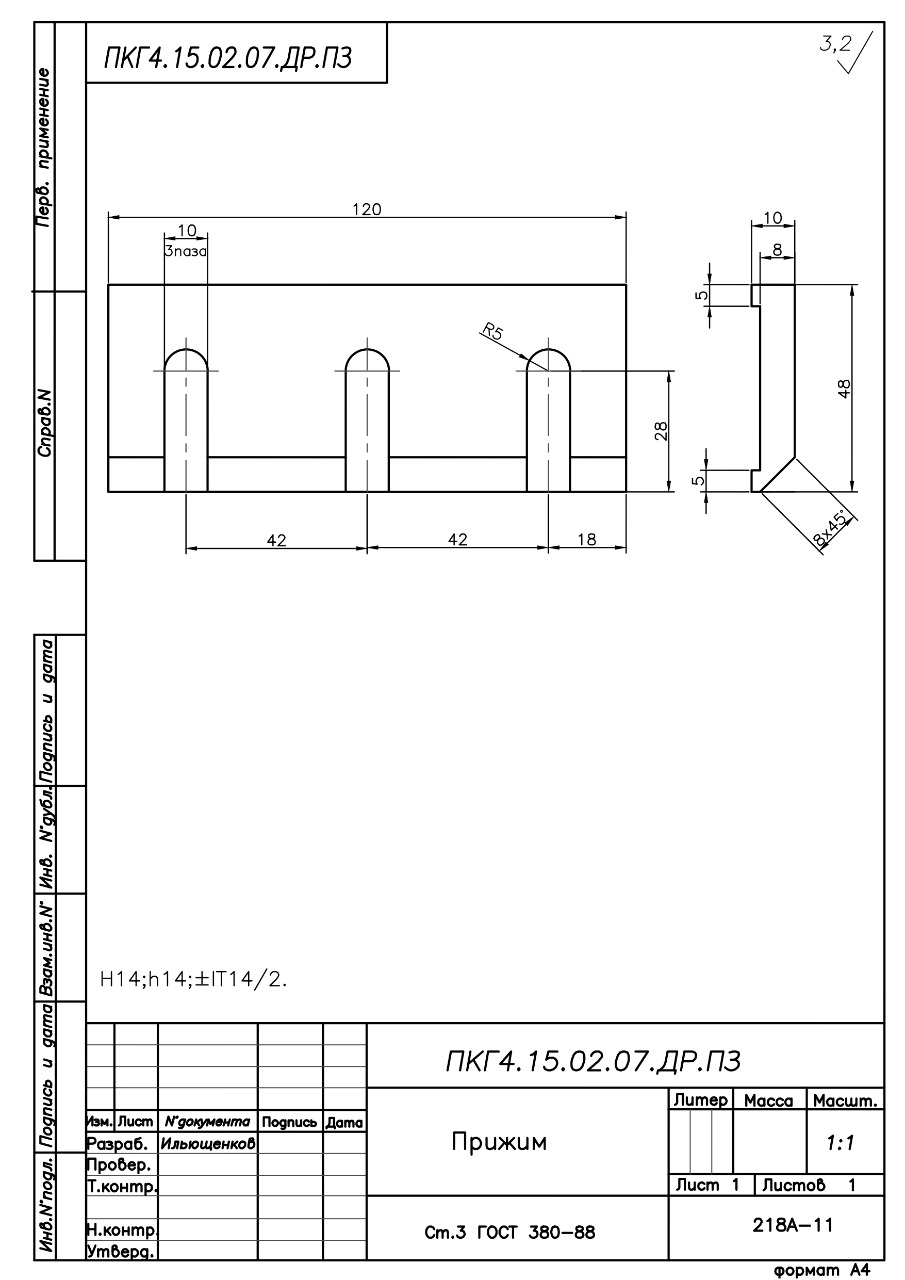
Процесс изготовления
Нулевая точка так же была привязана вИзм.Лист№ документаПодписьДатаЛист42ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист42ПКГ4.15.02.07.ДР.ПЗ центре заготовки. Первым этапом проходим плоскости торцевой фрезой с механическими пластинами. Следующим этапом концевой фрезой 10 делаем габариты и 3 паза. После переворачиваем заготовку и делаем окончательный размер 10мм. Фрезой диаметром 36 делаем обнижение на 2мм. И заключительным этапом фрезой с заточкой под 45градусов снимаем фаску.
Таблица 5 – фрезеровка окончательных габаритов детали
| :01 N1M3S640G01X86.0Y0Z5.0F2000N2Z-0.5F200N3X-86.0F200N4Z80.0F2000N5M2 | Проходим плоскости торцевой фрезой, вторая сторона аналогично. |
| :02N1M13S400G01X0Y29.0Z5.0F2000N2Z-11.0F100N3X65.0N4Y-29.0N5X-65.0N6Y29.0N7X0N8Z80.0F2000N9M2 | Делаем окончательные габариты детали фрезой 10. |
| :03N1M13S400G01X42.0Y-29.0Z5.0F2000N2Z-2.0F200N3G91Y33.0F100N4G90Z2.0F200N5Y-29.0F2000N6Z-4.0F200N7G91Y33.0F100N8G90Z2.0F200N9Y-29.0F2000N10Z-6.0F200N11G91Y33.0F100N12G90Z2.0F200N13Y-29.0F2000N14Z-8.0F200N15G91Y33.0F100N16G90Z2.0F200N17Y-29.0F2000N18Z-10.5F200N19G91Y33.0F1Изм.Лист№ документаПодписьДатаЛист43ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист43ПКГ4.15.02.07.ДР.ПЗ00N20G90Z80.0F2000N21M2 | Фрезой 10 прорезаем сквозные пазы. Для противоположного паза используем зеркальное отражение, для паза по середине меняем координату по X. |
| :04 N1M3S640G01X86.0Y0Z5.0F2000N2Z0F200N3L2P10N4Z70.0F2000N5M2:10N11G91Z-2.5F100N12G90X-86.0N13G91Z-2.5N14G90X86.0N15M99 | Переворачиваем заготовку и торцевой фрезой снимаем припуск и получаем уже готовый размер 10мм.Используем функцию повтора. |
| : 05N1M13S400G01X78.0Y0Z5.0F2000N2Z0F200N3Z-1.0F100N4X-78.0F100N5Z-2.0N6X78.0N7Y1.0N8X-78.0N9Y-1.0N10X78.0N11Z70.0F2000N12M2 | Фрезой диаметром 36 формируем обнижение на 2 мм. Так как диаметр фрезы меньше нашего окончательного размера, то в процессе обработки просто разгоним по 1мм в противоположные стороны по оси y. |
Первым этапом мы делаем габариты первой стороны.
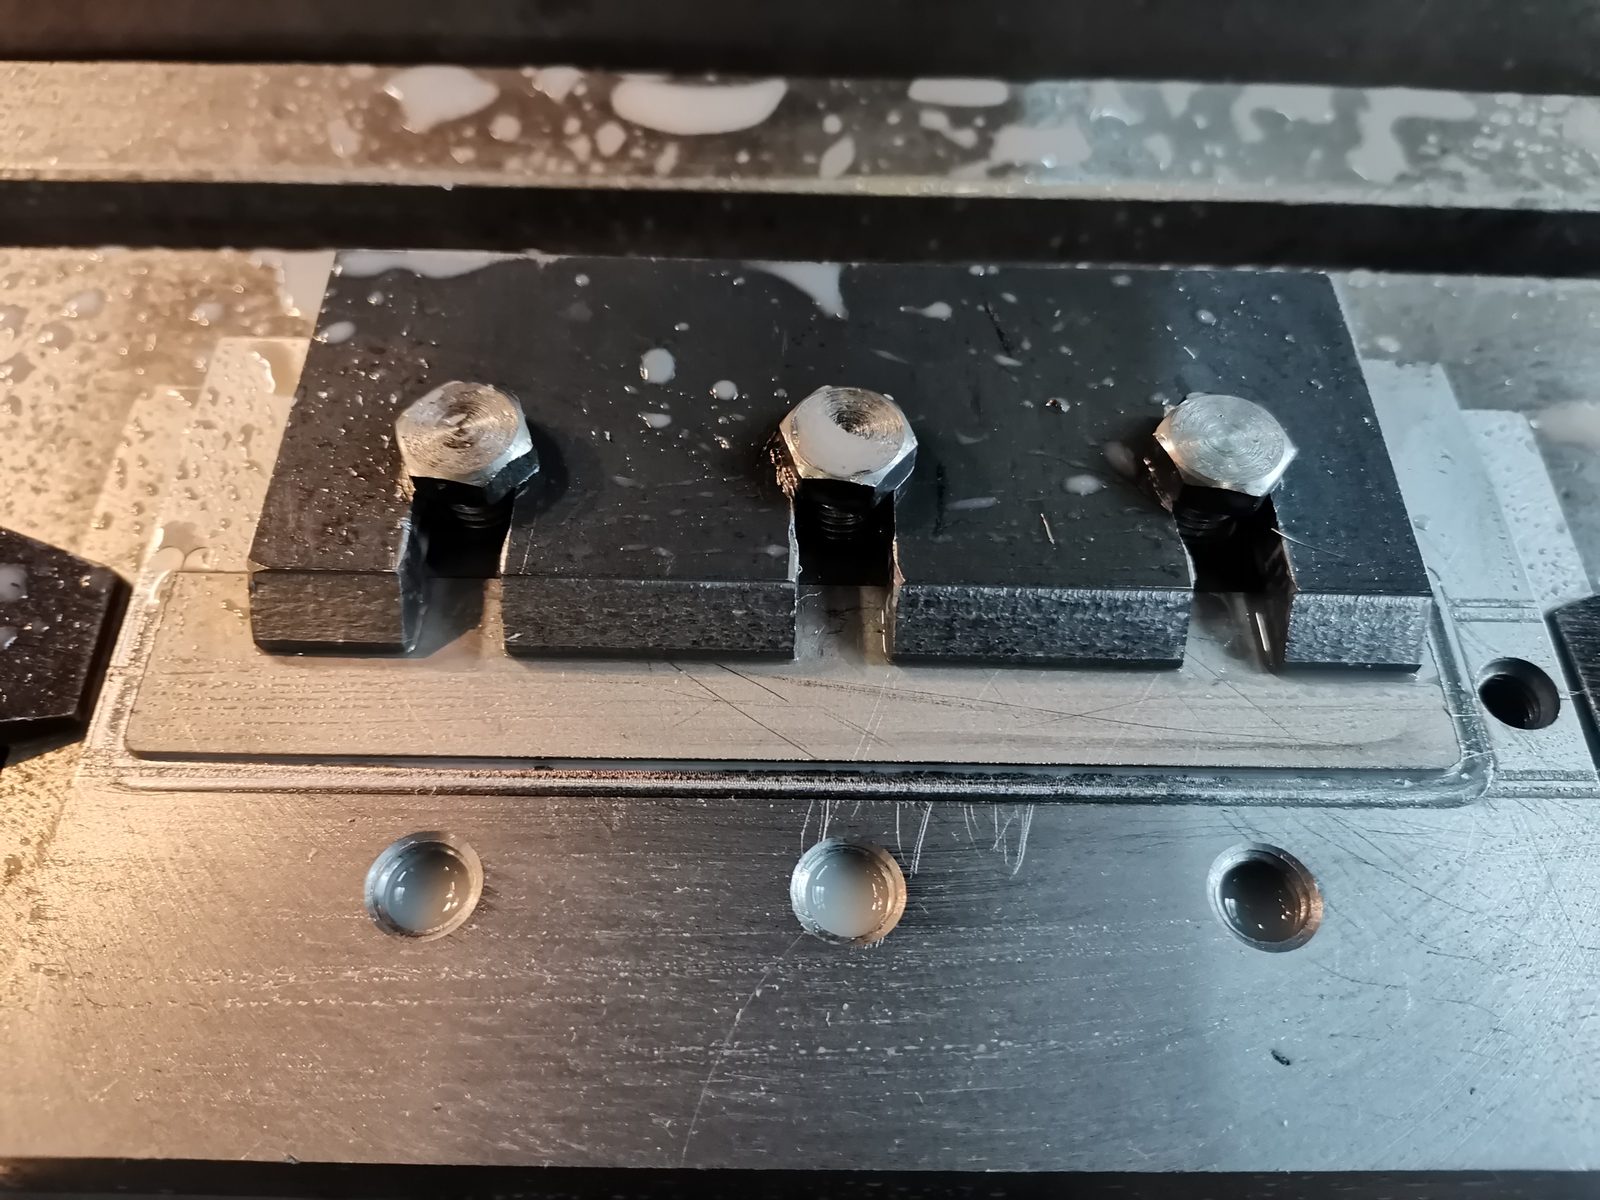
Таблица 6 – габаритный размер первой половины детали
| :01N1M13S800X-75.025Y25.0Z50.0F2000N2Z1.0F500N3ZOF30N4L2P10N5Z80.0F2000N6M2:10N11G91Z-0.3F20N12G90Y2.5F200N13G03X-70.525Y-2.0I4.5J0N14G1X70.525N15G03X75.025Y2.5I0J4.5N16G1Y25.0N17G91Z-0.3F20N18G90Y2.5F200N19G02X70.525Y-2.0I-4.5J0N20G01X-70.525N21G02X-75.025Y2.5I0J4.5N22G01Y25.0N23M99 | В данной программе используется габаритный размер первой половины детали. |
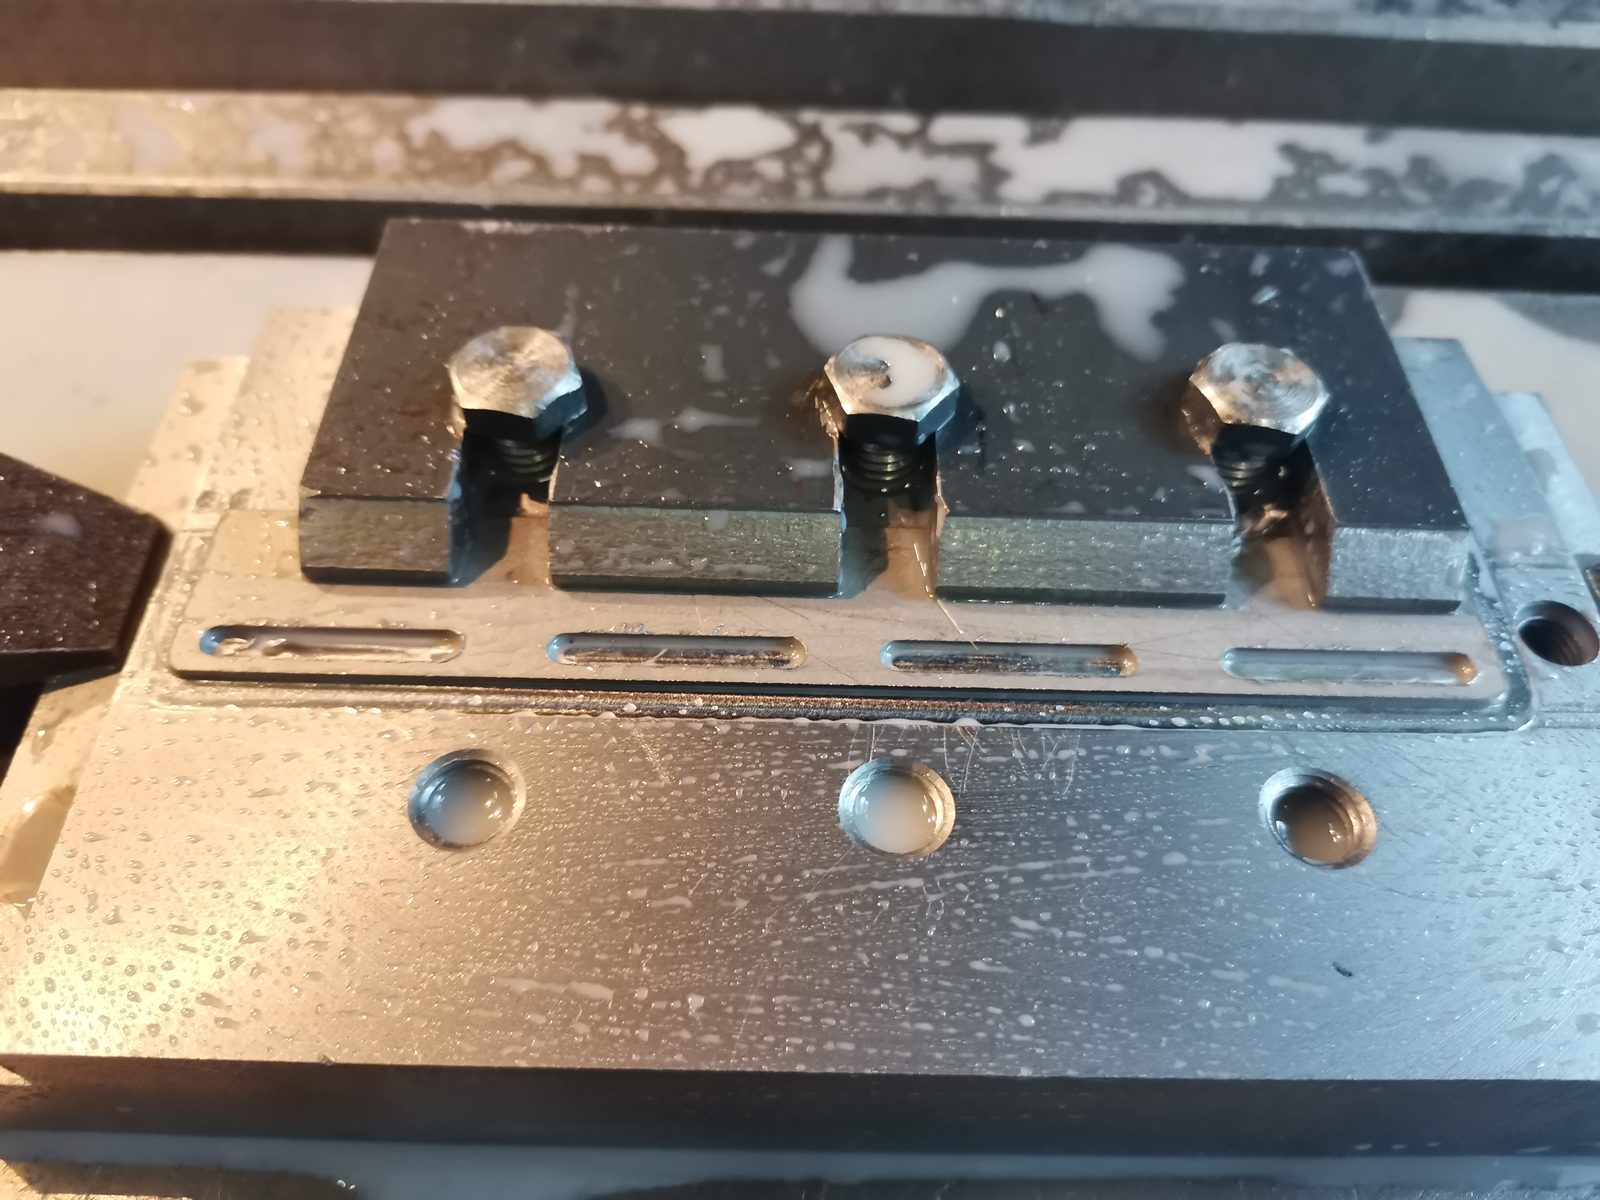
Рисунок 23 – изготовление габарита второй стороны [26, c. 221]
4848Таблица 8 – фрезеровка габарита второй стороны
| :03N1M13S800G01X-80.0Y19.5Z5.0F2000N2Z1.0F500N3Z0F30N4L3P30N5Z80.0F2000N6M2:30N31G91Z-0.3F20N32G90X80.0F200N33G91Z-0.3F20N34G90X-80.0F200N35M99 | Фрезеруем габарит второй стороны. |
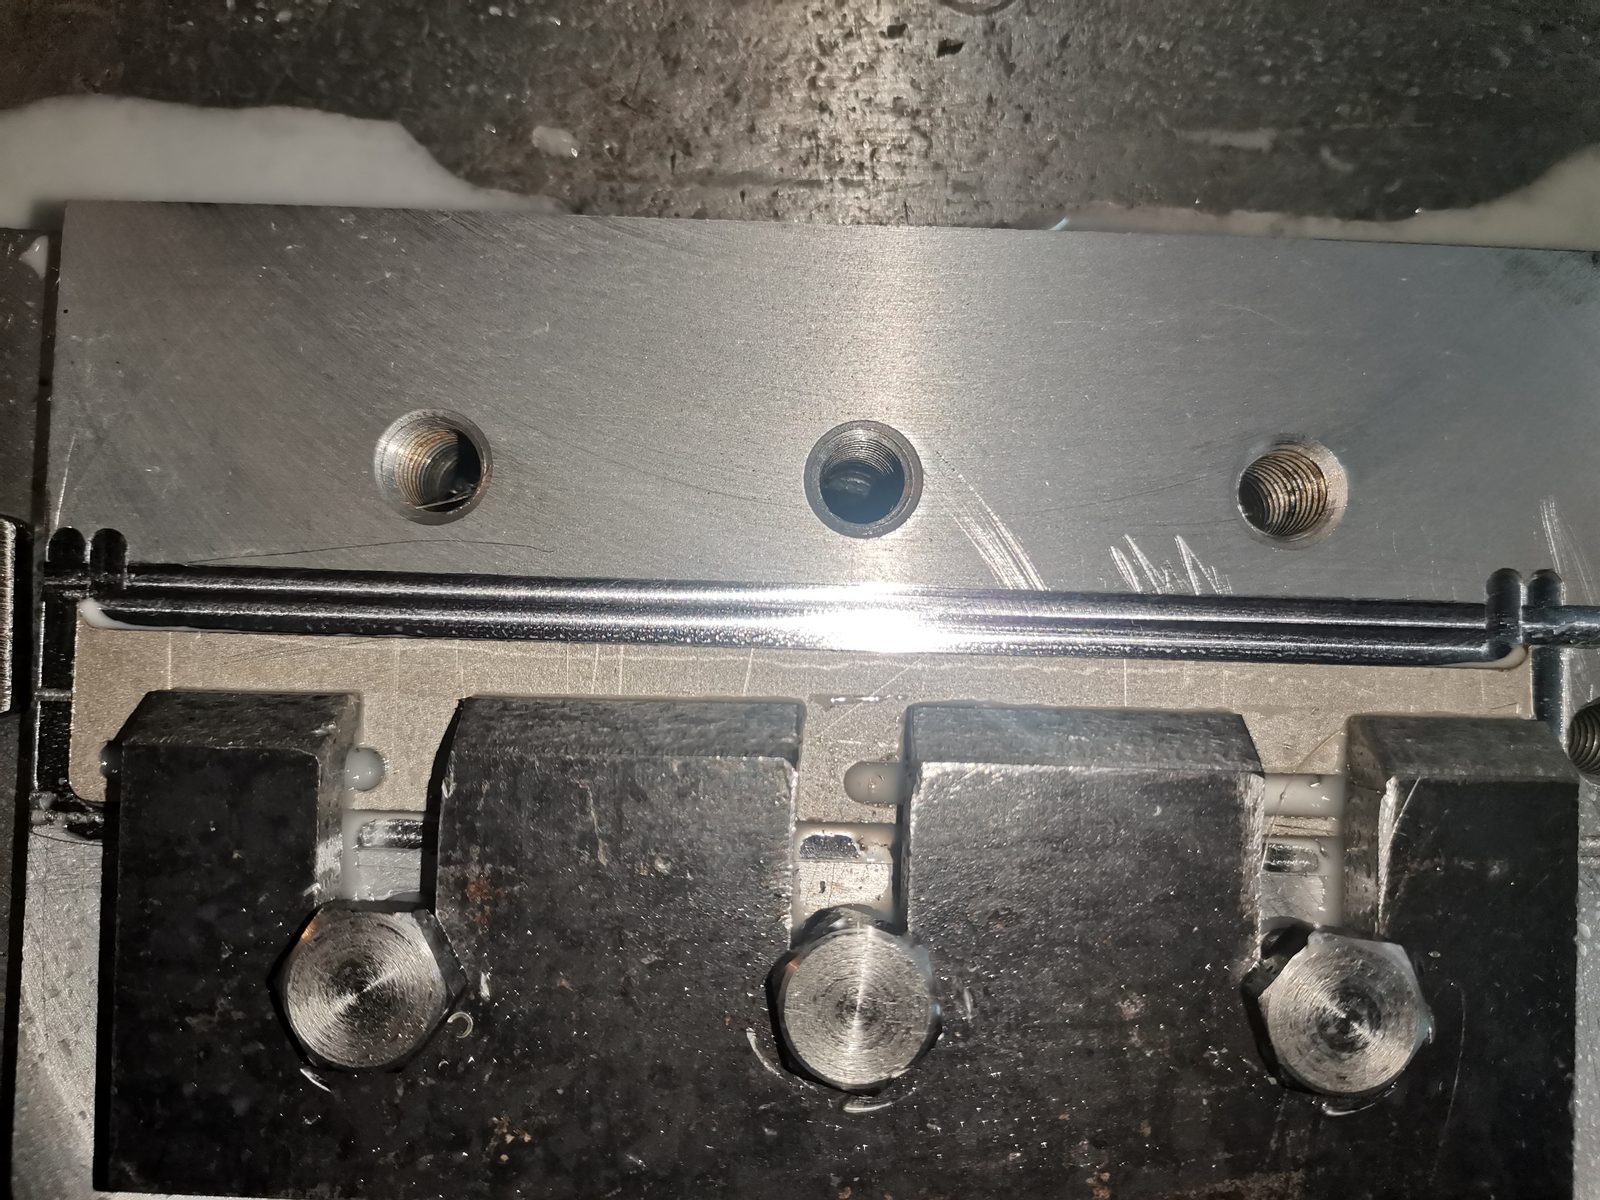
Рисунок 24 –изготовление острых кромок [24, c. 55]
Таблица 9 – изготовление острых кромок
| :04N1M13S800G01X-70.8Y25.0Z20.0F2000N2Z1.0F500N3Z0F30N4L3P40N5Z80.0F2000N6M2:40N41G91Z-0.3F20N42G90Y17.5F200N43G03X-70.3Y17.0I0.5J0N44G01X70.3N45G03X70.8Y17.5I0J0.5N46G01Y25.0N47G91Z-0.3F20N48G90Y17.5F200N49G02X70.3Y17.0I-0.5J0N50G01X-70.3N51G02X-70.8Y17.5I0J0.5N52G01Y25.0N53M99 | Изготовление острых кромок. |
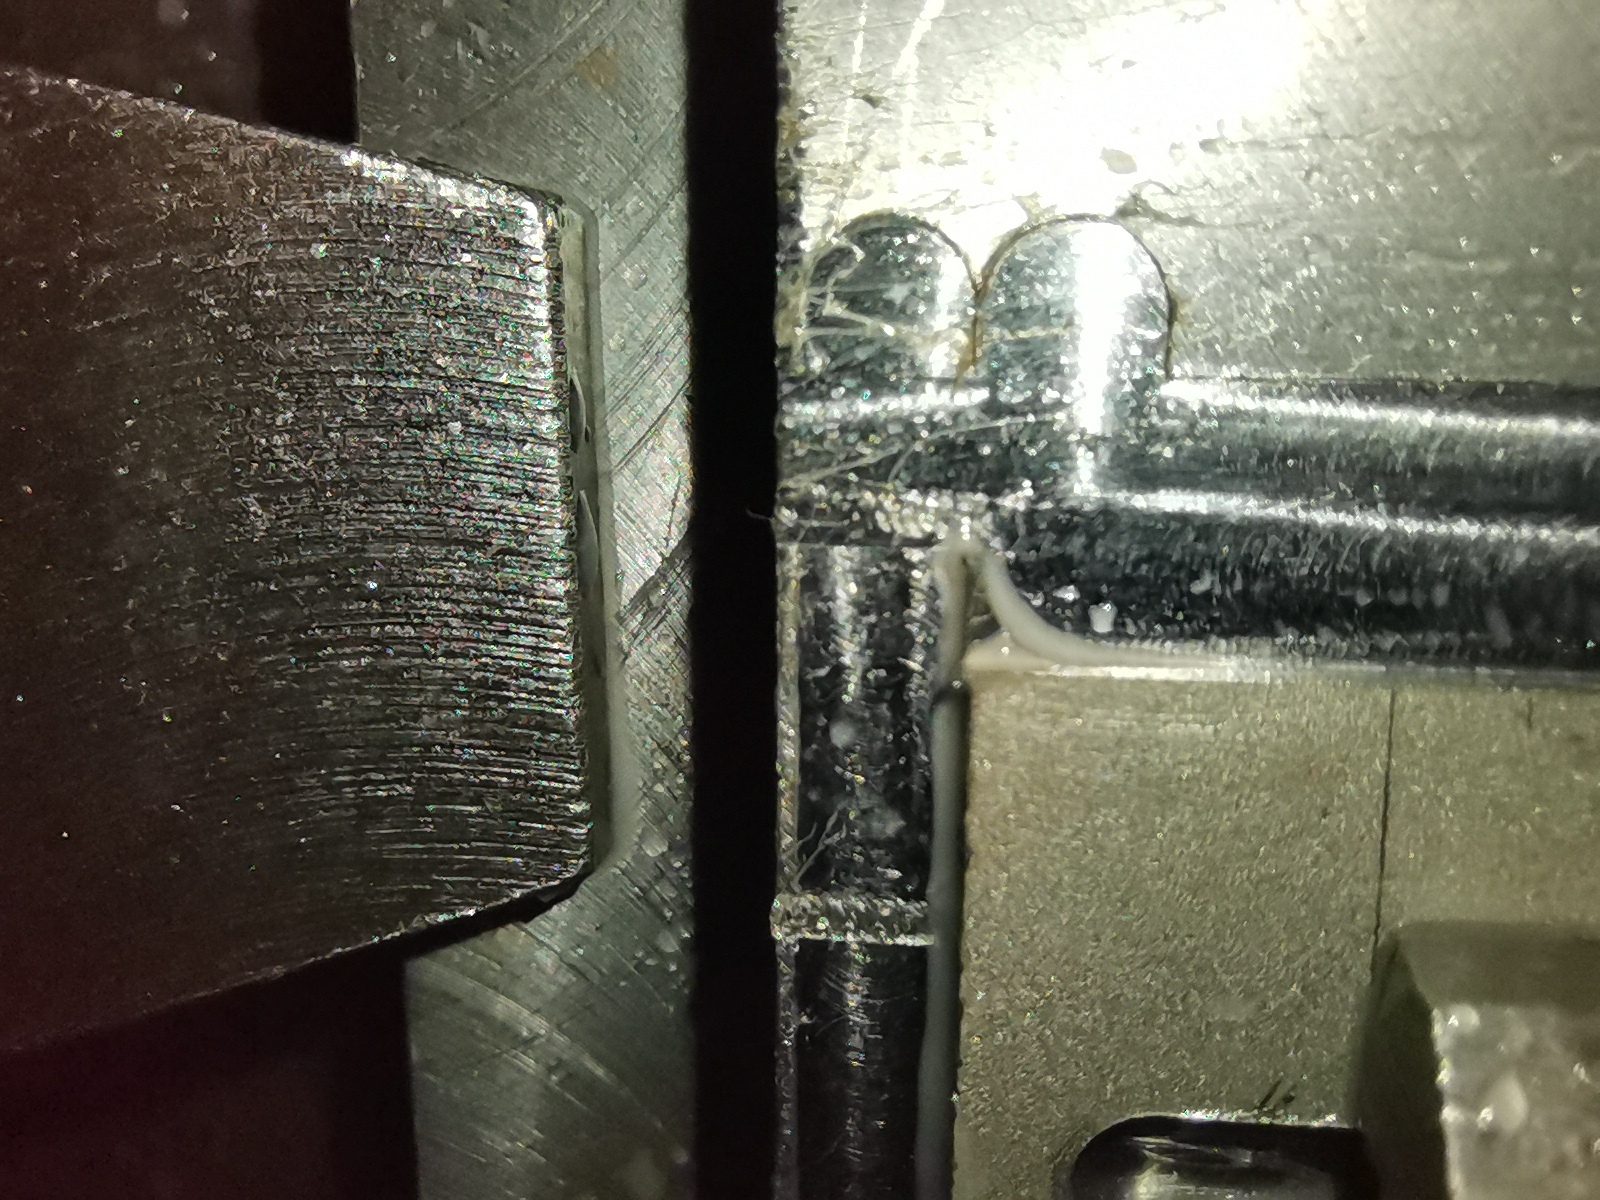
Рисунок 24 - фрезерование уступа на острых кромках [22, c. 161]
| :05N1M13S800G01X-80.0Y19.5Z5.0F2000N2Z1.0F500N3Z0F50N4Z-0.6F20N5X80.0F400N6Z80.0F2000N7M2 | Фрезерование уступа 0.6мм. |
ГЛАВА 2. ЭКОНОМИЧЕСКОЕ ОБОСНОВАНИЕ ИСПОЛЬЗОВАНИЯ ОСНАСТКИ
2.1. РАСЧЕТ ЭФФЕКТИВНОСТИ ИСПОЛЬЗОВАНИЯ ОСНАСТКИ
Оснастка, являясь вспомогательным устройством к технологическому оборудованию, широко применяется при выполнении операций механической обработки, сборки и контроля, служит для установки деталей, позволяя наиболее экономично в заданных производственных условиях обеспечить заложенные в конструкции детали требования. В условиях мелкосерийного и единичного производства чаще всего применяются системы переналаживаемой стандартизованной оснастки. Для массового, серийного и крупносерийного производства характерно применение специальных приспособлений, которые предназначены для выполнения определенной операции на одной модели станка. Процесс проектирования и изготовления этих приспособлений отличается большой трудоемкостью.
Эффективность приспособления может заключаться в следующем:
- уменьшается физическая нагрузка на рабочего;
- сокращается время на операцию восстановления, механической или слесарной обработки детали, на установку, снятие и переустановку детали;
- обеспечивается сохранность детали;
- обеспечивается правильное положение и надежное закрепление детали при обработке, что повышает качество восстановления и безопасность работы;
- уменьшается металлоемкость конструкции приспособления;
- появляется возможность применения рабочих более низкой квалификации.
Применение станочных приспособлений способствует решению двух основных задач:
1) обеспечению заданной точности обработки;
2) повышению производительности и облегчению труда рабочих.
Расчет экономической эффективности применения приспособления основывается на сопоставлении затрат и экономии, возникающих при его использовании и относимых к годовому периоду.
Применение приспособления считается целесообразным. Если годовая экономия больше, чем годовые затраты, связанные с ним.
З - затраты на приспособление в год;
Годовая экономия рассчитывается по формуле:
где: - штучно-калькуляционное время выполнения операции без специального приспособления; = 42 мин.
- ожидаемое штучно-калькуляционное время на операцию после внедрения проектируемого приспособления; = 20 мин.
- себестоимость одной станко-минуты, р/мин; 0,20
- планируемая годовая программа, шт. N = 1000шт.
Э = (42-20)·0,20·1000=38000;
Экономия от применения оснастки составит 38000 руб.
З - затраты на приспособление в год
Годовые затраты на приспособление рассчитываются по формуле:
Р=Cпр·(A+B)
где Cпр – стоимость приспособления, руб;
Cпр = 4000 руб
А – коэффициент амортизации,
А=0,26
В – коэффициент учитывающий ремонт и крепление приспособления
В=0,12
Подставим наши значения и подсчитаем:
Р=4000·(0,26+0,12) =1480руб
В результате расчётов годовая эИзм.Лист№ документаПодписьДатаЛист54ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист54ПКГ4.15.02.07.ДР.ПЗкономия оказалась больше годовых затрат, что говорит об эффективности изготовленной оснастки.
3.1.1. Проектирование сменных элементов переналаживаемой оснастки
Одним из направлений в конструировании приспособлений является проектирование комплекта сменных наладок, входящих в переналаживаемую оснастку. Переналаживаемая оснастка может заменить несколько специальных приспособлений.
В постоянную часть приспособления обычно входят корпус со встроенным или прикрепленным силовым приводом, элементы для базирования наладок (установочные пальцы, шпонки, Т-образные пазы и т. п.), зажимной механизм. В поворотные и делительные устройства, кроме того, встраиваются механизмы фиксации и зажима поворотной части. Сменные наладки состоят из установочных элементов и механизмов для базирования обрабатываемых деталей и проектируются в соответствии с их формой и размерами. Иногда в них входят дополнительные зажимные устройства, а у скальчатых кондукторов, кроме того, входят сменные кондукторные плиты или вкладыши с кондукторными втулками, закладываемые в окна этих плит.
В зависимости от конструкции приспособлений и обрабатываемых в них деталей переналадка выполняется путем перемещения (регулировки) постоянных установочных элементов (пневматические тиски, патроны и другие приспособления с винтами для установочных перемещений губок, кулачков и т, п.) либо путем перестановки и перезакрепления постоянных установочных элементов (некоторые конструкции тисков, патронов и других приспособлений). В некоторых случаях производится замена установочных и других сменных элементов (плиты скальчатых кондукторов, цанги, кассеты, сменные губки тисков и т. п.).
3.1.2. Общие требования безопасности к технологической оснастке
Конструкция любой технологической оснастки должна обеспечивать минимальные затраты времени и срИзм.Лист№ документаПодписьДатаЛист56ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист56ПКГ4.15.02.07.ДР.ПЗедств на ее изготовление в конкретных производственных условиях. Это возможно при выполнении ряда условий, обуславливающих технологичность конструкции оснастки. Следует учитывать производственную эксплуатационную и ремонтную технологичность конструкции СП, проявляющую в сокращении затрат, средств и времени на 205 конструкторскую и технологическую подготовку производства, изготовление, контроль, испытание, техническое обслуживание, ремонт и утилизацию оснастки. При разработке конструкции станочного приспособления или сменной наладки необходимо строго придерживаться единой системы конструкторской документации (ЕСКД), в которой указаны общие правила выполнения чертежей.
Готовое приспособление должно отвечать следующим общим требования безопасности к станочным приспособлениям (ГОСТ 12.2.003 – 91, ГОСТ 12.2.009 –88):
1.Наружные элементы конструкций СП не должны иметь поверхностей с неровностями (острые кромки, углы и др.), представляющими источник опасности, если их наличие не вызывается функциональным назначением. Радиусы скруглений, размеры фасок наружных поверхностей должны быть не менее 1 мм (если они не оговорены особо).
2.Конструктивные элементы СП, выходящиее за габариты стола станка, не должны препятствовать работе станка и доступу к органам управления.
3.Параметры шероховатости наружных поверхностей вращения патронов, оправок, планшайб и других приспособлений не должны превышать Rа 1,25 по ГОСТ 2789—73.
4.Способ соединения СП со станком и со сменными наладками должен исключать возможность самопроизвольного ослабления крепления, а также смещения СП и сменных наладок в процессе эксплуатации.
5.Вращающиеся СП подвергаются обязательно статической и динамической балансировкам.
6.Установку в СП пружин сжатия с отношением высоты пружины к ее наружному диаметру более 2,5 следует осуществлять с применением специальных гильз, оправок и т. п.
7.Конструкция СП должна обеспечивать свободное или принудительное удаление СОЖ и стружки, а также отсоИзм.Лист№ документаПодписьДатаЛист57ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист57ПКГ4.15.02.07.ДР.ПЗс загрязненного воздуха из зоны обработки, если в рабочей зоне возможно появление вредных аэрозолей, газов, концентрация которых превышает нормы, установленные ГОСТ 12.1.005—88.
8.Должна обеспечиваться безопасность установки и снятия заготовок, устраняющая возможность их самопроизвольного падения на опоры. Если масса заготовки превышает 12 кг, следует предусмотреть свободную закладку и съем стропов, клещей и других захватных устройств грузоподъемных механизмов.
9.СП массой до 16 кг должны иметь конструктивные элементы для безопасной и удобной их установки и снятия вручную. СП массой более 16 кг должны иметь цапфы, рымболты, такие СП устанавливаются и снимаются грузоподъемными механизмами. 206
10. В СП с механизированными зажимными устройствами максимальный гарантированный зазор для установки заготовок не должен превышать 5 мм, чтобы исключить защемления рук рабочего.
11. В конструкции СП должна предусматриваться возможность периодического смазывания всех трущихся поверхностей с помощью смазочных каналов, отверстий, масленок и др. Масленки должны быть легкодоступными, надежно закрепленными и окрашенными в отличный от приспособления цвет (см. ГОСТ 12.4.026—2001). Указатели уровня и потока масла должны быть удобными для обозрения. Предельная высота от уровня пола (рабочей площадки) до места для ручной заливки масла — не более 1800 мм для масленок и 1500 мм — для резервуаров.
12. Не допускается уплотнение краской, лаком и подобными средствами устройств, которые периодически вскрываются при регулировке и наладке (крышки, лючки и др.).
1. Усилия закрепления заготовок (если они не установлены стандартами) берутся с коэффициентом запаса К = 2,5. Усилия закрепления в тисках устанавливаются в зависимости от размеров губок по ГОСТ 16518 – 96.
2. Зажимные рукоятки не должны создавать опасности при работе станка, в противном случае они должны быть съемными или откидными. Перемещения рукояток немеханизированных зажимных механизмов не должны быть направлены в зону обработки.
3. В винтовых зажимных механизмах предпочтительны высокие гайки, как более удобные для захвата ключом, самоустанавливающиеся шайбы, предупреждающие изгиб болтов или шпилек.
4. Гайки в виде барашков н звездочек допускается применять при усилии закрепления до 100 Н. Самотормозящие, быстродействующие эксцентриковые зажимные механизмы допускается применять при усилии закрепления до 2200 Н.
3.1.4. Требования безопасности к органам управления
1. При использовании немеханизированного и механизированного приводов органы управления перемещающимися частями СП должны иметь блокирующее устройство для автоматического отключения немеханизированного привода при включении механизированного привода.
2. Высота от уровня пола (рабочей площадки) до органов управления СП должна быть 1000—1600 мм при обслуживании стоя и 600—1200 мм при обслуживании сидя.
3. К органам управления, использование которых недопустимо при работе оборудования, следует крепить указатели с предупредительными надписями, хорошо читаемыми на расстоянии не менее 500 мм.
4. Требования к контрольным и сигнальным устройствам, предупредительным надписям, таблицИзм.Лист№ документаПодписьДатаЛист59ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист59ПКГ4.15.02.07.ДР.ПЗам и т. п. см. ГОСТ 12.4.026 – 2001; к направлению движения рукояток органов управления — ГОСТ 9146—79; к формам и размерам органов управления, зажимным рукояткам, а также к усилиям, к ним прикладываемым, – ГОСТ 21752 – 76, ГОСТ 21753-76.
3.1.5. Требования безопасности к пневмо и гидроприводам
1. Пневматические и гидравлические системы зажимных механизмов СП должны обеспечивать надежное закрепление и раскрепление заготовок, а также их надежное удержание до полной остановки подвижных частей станка и приспособления при внезапном прекращении подачи сжатых воздуха или жидкости.
2. Пневмо и гидроприводы должны быть оборудованы устройствами для защиты рабочей среды от загрязнений; от возбуждения давления, превышающего максимально допустимое значение, и от падения давления в рабочей полости цилиндра при прекращении подачи или мгновенном падении давления paбочей среды.
3. Пневмо и гидроприводы должны быть оборудованы устройствами для контроля давления рабочей среды. Отбор воздуха или масла из трубопроводов к измерительной аппаратуре не допускается.
4. Следует предусматривать ограждения или теплоизоляцию устройств, нагревающихся в процессе эксплуатации свыше 45 °С.
5. После окончательной наладки СП следует опломбировать элементы пневмо и гидроприводов, разрегулирование которых ведет к аварийной ситуации.
6. Головки выводных устройств, сливные пробки окрашивают в красный цвет.
7. Не допускается гибка трубопровода в зоне сварки. Минимальные допустимые радиусы по оси изгиба для стальных труб — три, а для медных, алюминиевых и латунных — два наружных диаметра трубы.
8. Не допускаются отброс Изм.Лист№ документаПодписьДатаЛист60ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист60ПКГ4.15.02.07.ДР.ПЗна рабочего стружки и пыли струей отработанного воздуха, а также загрязнение рабочей зоны (пространство высотой до 2000 мм от уровня пола).
9. Испытания пневмо и гидроприводов и их устройств нужно проводить в отдельном помещении или в бронированном шкафу, строго соблюдая требования безопасности. Не допускается использование устройств и элементов, не имеющих сертификата на соответствие эксплуатационным требованиям
10. Для надежной защиты от стружки и брызг целесообразно предусматривать дополнительные щитки.
11. Уровень вибрации СП с силовым приводом к нему на рабочем месте см, ГОСТ 12.2.009—80. Шумовые характеристики СП должны соответствовать санитарным нормам. Установка СП не должна повышать октановых уровней звуковой мощности станка. Подробно требования к пневмо- и гидроприводам изложены в следующих стандартах: ГОСТ 12.3.001 — 85, ГОСТ 17411 – 91, ГОСТ 17415 – 91.
Основные требования безопасности к транспортированию, сборке, ремонту, хранению:
1. Конструкция СП должна быть безопасной при складировании и транспортировке.
2. Не допускается выступание штифтов над поверхностью соединяемых деталей, а также концов винтов и шпилек над гайкой на размер, больший половины диаметра резьбы. Для предупреждения самоотвинчивания винтов и гаек должны использоваться контргайки, шплинты и др.
3.Не допускаются ремонт и техническое обслуживание СП во время работы станков. Приспособления должны храниться па стеллажах в шкафах, обеспечивающих соблюдем всех требований безопасности складирования и хранения грузов. Контролю выполнения требований безопасности должны подвергать вновь изготовленные, модернизированные и прошедшие ремонт СП в ходе приемочных, приемосдаточных или периодических испытаний. Виды испытаний указываются в чертежах на станочное приспособление. Объем испытаний и контроля станочных приспособлений должен устанавливаться государственными стандартами н ноИзм.Лист№ документаПодписьДатаЛист61ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист61ПКГ4.15.02.07.ДР.ПЗрмативно-техническими документами на конкретное приспособление (подробнее см. ГОСТ 12.2.029 – 88).
В ходе выполнения данной работы были выполнены следующие задачи:
- исследованы типы мелкосерийного производства и выявить их особенности;
- исследованы особенности станков с числовым программным управлением в мелкосерийном производстве;
- изучено понятие и сущность оснастки в мелкосерийном производстве на
станке ЧПУ;
- произведен расчет эффективности использования оснастки и его обоснование;
- исследованы особенности требований к безопасности при создании технологической оснастки для мелкосерийного производства на станке ЧПУ.
Таким образов можно сделать следующие выводы:
Технологическая оснастка станка – важное звено, которое напрямую влияет на точность и производительность оборудования. От нее во многом зависит повышение эффективности эксплуатации станка с ЧПУ. Ее применение на обрабатывающих станках с компьютерным управлением позволяет значительно увеличить производительность и точность обработки деталей.
Оснастка, являясь вспомогательным устройством к технологическому оборудованию, широко применяется при выполнении операций механической обработки, сборки и контроля, служит для установки деталей, позволяя наиболее экономично в заданных производственных условиях обеспечить заложенные в конструкции детали требования.
В условиях мелкосерийного и единичного производства чаще всего применяются системы переналаживаемой стандартизованной оснастки. Для массового, серийного и крупносерийного производства характерно применение специальных приспособлений, которые предназначены для выполнения определенной операции на одной модели станка. Процесс проектирования и изготовления этих приспособлений отличается большой трудоемкостью.
Эффективность приспособления может заключаться в следующем:
- уменьшается физическая нагрузка на рабочего;
- сокращается время на операцию восстановления, механической или слесарной обработки детали, на установку, снятие и переустановку детали;
- обеспечивается сохранность детали;
- обеспечивается правильное положение и надежное закрепление детали при обработке, что повышает качество восстановления и безопасность работы;
- уменьшается металлоемкость конструкции приспособления;
- появляется возможность применения рабочих более низкой квалификации.
Применение станочных приспособлений способствует решению двух основных задач:
1) обеспечению заданной точности обработки;
2) повышению производительности и облегчению труда рабочих.
Технологическая оснастка станков с ЧПУ токарного типа в обязательном порядке должна обеспечивать:
- Снижение временных затрат на переустановку заготовок, замену или переналадку кулачков.
- Ось заготовки должна быть ориентирована в пространстве относительно оси шпинделя устройства (в процессе обработки изделия). Это обуславливает повышенное требование к стабильности центрирования обрабатываемого материала, а также жесткости механических узлов патронов.
- Необходимую силу зажима, которая может дать гарантию того, что в процессе обработки заготовка будет недвижима, то есть ее положение, Изм.Лист№ документаПодписьДатаЛист63ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист63ПКГ4.15.02.07.ДР.ПЗдостигнутое на этапе базирования, не будет изменено под воздействием рабочих инструментов.
- Еще одна функция технологической оснастки станка с ЧПУ – снижение или полная защита от влияния центробежных сил на мощность зажима обрабатываемых изделий.
- Необходимый размер центрального отверстия для эффективной обработки в патроне единичных заготовок или заготовок пруткового типа.
Использование технологической оснастки станков с ЧПУ позволяет оптимизировать процесс обработки заготовок и повысить его производительность, снизив вероятность появления брака. На выбор дополнительных устройств напрямую влияет тип производства и сфера, в которой они эксплуатируются. На сегодняшний день приспособления, позволяющие сделать процесс работы на станках с ЧПУ проще и эффективнее, объединяются в группы в зависимости от области, в которой применяется то или иное устройство.
Входе выполнения производства была разработана технология изготовления технологической оснастки на мелкосерийном производстве при помощи станка ЧПУ.
Был произведен экономический расчет стоимости разработки технологической оснастки. Расчет экономической эффективности применения приспособления основывался на сопоставлении затрат и экономии, возникающих при его использовании и относимых к годовому периоду.
В результате расчётов годовая эИзм.Лист№ документаПодписьДатаЛист64ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист64ПКГ4.15.02.07.ДР.ПЗкономия оказалась больше годовых затрат, что говорит об эффективности изготовленной оснастки.
Нормативно правовая база
- ГОСТ 886-77 "Свёрла спиральные с цилиндрическим хвостовиком. Длинная серия".
- ГОСТ 2092-77 "Свёрла спиральные удлиненные с коническим хвостовиком".
- ГОСТ 10079-71 "Развертки конические с коническим хвостовиком".
- ГОСТ 14952-75 "Свёрла центровочные комбинированные".
- ГОСТ 18121-72 "Развёртки котельные машинные".
- ГОСТ 19267-73 "Развертки машинные цилиндрические с цилиндрическим хвостовиком для легких сплавов".
- ГОСТ 21579-76 "Зенкеры с цилиндрическим хвостовиком для легких сплавов".
- СанПиН 2.2.2/2.4.1340-03 "Гигиенические требования к персональным электронно-вычислительным машинам и организации работы".
Список использованной литературы
- Костина, М.В. Анализ целесообразности использования станков с ЧПУ при обработке корпусных деталей / А. С. Скакова, А. В. Канаева, М. В. Костина, А. Н. Пурина // Студенческий форум. – 2019. – № 13-1(64). – С. 56-59.
- Балла, О. М. Обработка деталей на станках с ЧПУ. Оборудование. Оснастка. Технология / О. М. Балла. – 3-е, Стереотипное. – Санкт-Петербург: Издательство Лань, 2018.360 – 368 с.
- Безъязычный, В. Ф. Анализ областей эффективного использования станков с ЧПУ / В. Ф. Безъязычный, Т. В. Шеховцева // Вестник Рыбинской государственной авиационной технологической академии им. П. А. Соловьева. – 2011. – № 2(20). – С. 92-100.
- Боярский, В. Г. Проблемы разработки, внедрения и тенденции развития технологической оснастки / В. Г. Боярский // Труды университета. – 2002. – № 3. – С. 15-17.
- Бубнова, А. А. Выбор оборудования для эффективной обработки деталей в условиях различной серийности производства в автоматизированном производстве / А. А. Бубнова // Россия молодая: Сборник материалов VI всероссийской, 59-й научно-практической конференции молодых ученых с международным участием, Кемерово, 22–25 апреля 2014 года / Ответственный редактор: Блюменштейн В.Ю. – Кемерово: Кузбасский государственный технический университет им. Т.Ф. Горбачева, 2014. 111 –115.
- Брундуков, А. С. Разработка технологической оснастки / А. С. Брундуков // Молодежь в науке - 2021: Тезисы докладов XVIII Международнойнаучной конференции молодых ученых. В 2-х частях, Минск, 27–30 сентября 2021 года / Редколлегия: В.Г. Гусаков (гл. ред.) [и др.]. – Минск: Республиканское унитарное предприятие "Издательский дом "Белорусская наука", 2021. – С. 220-222.
- Булавин, В. Ф. Политика цифровых технологий на малых машиностроительных предприятиях / В. Ф. Булавин, В. В. Яхричев, А. С. Степанов // Известия высших учебных заведений. Машиностроение. – 2019. – № 9(714). – С. 35-45.
- Геймаш, Г. И. Разработка и выбор элементов управления технологической оснасткой / Г. И. Геймаш, К. Ю. Федосеев // Новации. – 2014. – № 4(183). – С. 103-108.
- Желобанов, С. С. Рациональное планирование наладок станков с ЧПУ в условиях мелкосерийного производства / С. С. Желобанов // Вестник машиностроения. – 2012. – № 5. – С. 81-82.
- Иванов, К. М. Проектирование и изготовление заготовок деталей общего и Изм.Лист№ документаПодписьДатаЛист66ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист66ПКГ4.15.02.07.ДР.ПЗспециального машиностроения: Учебное пособие / К. М. Иванов, П. П. Серебреницкий. – Старый Оскол: ООО «Тонкие наукоемкие технологии», 2019. – 320 с.
- Краснов, А. А. Управление технологической подготовкой производства Изм.Лист№ документаПодписьДатаЛист67ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист67ПКГ4.15.02.07.ДР.ПЗдеталей, изготовляемых на оборудовании с ЧПУ в условиях мелкосерийного производства / А. А. Краснов, А. В. Рыбаков, С. А. Евдокимов // Вестник МГТУ Станкин. – 2015. – № 1(32). – С. 69-73.
- Лебедев, В. В. Тестирование программного обеспечения станка с ЧПУ, разработанного для мелкосерийного производства / В. В. Лебедев, О. Л. Чернышев, А. Н. Неведомский // Информационные ресурсы и системы в экономике, науке и образовании: Сборник статей VIII Международной научно-практической конференции, Пенза, 26–27 апреля 2018 года. – Пенза: Автономная некоммерческая научно-образовательная организация «Приволжский Дом знаний», 2018. – С. 60-64.
- Лучкин, В. К. Проектирование и программирование обработки на токарных станках с ЧПУ: Учебное пособие для студентов направления 151900 / В. К. Лучкин, В. А. Ванин. – Тамбов: Тамбовский государственный технический университет, ЭБС АСВ, 2015. – 82 с.
- Маслов, А. Р. Проектирование технологической оснастки: Учебное пособие / А. Р. Маслов. – Москва: Ай Пи Ар Медиа, 2021. 161 – 164 с.
- Маслов, А. Р. Технологическое оборудование автоматизированного производства: Учебное пособие для СПО / А. Р. Маслов. – Саратов, Москва: Профобразование; Ай Пи Ар Медиа, 2021. – 103 с.
- Рылякин, Е. Г. Разработка технологической оснастки / Е. Г. Рылякин, П. А. Егин // Современные научные исследования и инновации. – 2015. – № 3-2(47). – С. 55-57.
- Рымарь, Р. Е. Технологическая оснастка для обработки четырёхгранных отверстий на фрезерных станках с ЧПУ / Р. Е. Рымарь // Молодежь - Барнаулу: Материалы XXI городской научно-практической конференции молодых ученых, Барнаул, 05–13 ноября 2019 года / Главный редактор Ю.В. Анохин. – Барнаул: Алтайский государственный университет, 2020. – С. 256-257.
- Рымарь, Р. Е. Конструктивные особенности технологической оснастки для обработки четырёхгранных отверстий на фрезерных станках с ЧПУ / Барнаул: Алтайский государственный технический университет им. И.И. Ползунова, 2019. – С. 221-223.
- Современная технологическая оснастка: Учебное пособие / Х. М. Рахимянов, Б. А. Красильников, Э. З. Мартынов, В. В. Янпольский. – Новосибирск: Новосибирский государственный технический университет, 2013. – 266 с.
- Соколова, И. Д. Модернизация технологической оснастки горизонтально-расточного станка с ЧПУ / И. Д. Соколова, С. Н. Бриченков // Символ науки: международный научный журнал. – 2017. – Т. 2. – № 1. – С. 99-101.
- Стручков, Д. В. Разработка технологической оснастки / Д. В. Стручков, Е. П. Пантюхов // Научному прогрессу – творчество молодых. – 2017. – № 2. – С. 57-59.
- Изм.Лист№ документаПодписьДатаЛист68ПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛист68ПКГ4.15.02.07.ДР.ПЗТехнология производства и автоматизированное проектирование технологических процессов машиностроения: учебник / В. А. Тимирязев, А. Изм.Лист№ документаПодписьДатаЛистПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛистПКГ4.15.02.07.ДР.ПЗГ. Схиртладзе, Н. П. Солнышкин [и др.]. – Старый Оскол: ООО «Тонкие наукоемкие технологии», 2017. – 320 с.
- Усачев, Ю. И. Разработка модулей автоматизированного расчета технологической оснастки / Ю. И. Усачев // Естественные и технические науки. – 2015. – № 11(89). – С. 317-321.
- Фалько, С. Г. Разработка метода определения экономически целесообразных сроков службы технологической оснастки (на примере штампов): диссертация на соискание ученой степени кандидата технических наук / Фалько Сергей Григорьевич. – Москва, 1984. – 199 с.
- Харитонов, А. Ю. Оптимизация технологического процесса с помощью улучшения технологической операции / А. Ю. Харитонов, А. Н. Усанова, А. С. Ярошенко // Технические науки: проблемы и решения: сборник статей по материалам XLIX международной научно-практической конференции, Изм.Лист№ документаПодписьДатаЛистПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛистПКГ4.15.02.07.ДР.ПЗМосква, 18 июня 2021 года. – Москва: Общество с ограниченной ответственностью "Интернаука", 2021. – С. 50-55.
- Шарова, Ю. А. Обзор универсальных станков с программно-числовым управлением / Ю. А. Шарова, А. Е. Рыжкова // Воронежский Изм.Лист№ документаПодписьДатаЛистПКГ4.15.02.07.ДР.ПЗИзм.Лист№ документаПодписьДатаЛистПКГ4.15.02.07.ДР.ПЗгосударственный аграрный университет им. Императора Петра I, 2020. – С. 484-489.
- Шастина, К. В. Разработка элементов ландшафтного пространства и технологической оснастки с помощью компьютерных технологий / К. В. Шастина, В. А. Дмитриев // Высокие технологии в машиностроении: Материалы XVII Всероссийской научно-технической конференции, Самара, 25–28 ноября 2018 года. – Самара: Самарский государственный технический университет, 2018. – С. 117-119.
- Ямникова, О. А. Типизация процесса разработки технологической оснастки как инструмент повышения качества / О. А. Ямникова, Е. Н. Якимович // Известия Тульского государственного университета. Технические науки. – 2012. – № 3. – С. 25-29.
- 6969